
Hệ thống thủy lực đòi hỏi độ chính xác tuyệt đối để có thể vận hành an toàn và bền bỉ dưới áp suất cực cao. Trong đó, việc gia công ty ben thủy lực xi mạ crom không chỉ đơn thuần là việc phủ lên một lớp kim loại sáng bóng, mà đó là sự kết hợp hoàn hảo giữa kỹ thuật gia công cơ khí chính xác và công nghệ xử lý bề mặt bằng điện phân. Một sai số nhỏ ở giai đoạn tiện mài cũng có thể khiến ty ben ma sát không đều, nhanh chóng làm rách gioăng phớt, gây xì dầu và làm tê liệt toàn bộ dây chuyền thiết bị.
Bài viết dưới đây sẽ phân tích chuyên sâu về sự gắn kết không thể tách rời giữa cơ khí và xi mạ, đồng thời làm rõ quy trình gia công tiêu chuẩn để tạo ra những trục thủy lực đạt chất lượng tối ưu nhất.
Sự Gắn Kết Mật Thiết Giữa Gia Công Cơ Khí Và Xi Mạ Crom
Nhiều người thường nhầm tưởng rằng lớp mạ crom có thể che lấp đi mọi khuyết điểm của phôi kim loại. Thực tế hoàn toàn ngược lại, chất lượng của lớp mạ crom cứng phụ thuộc đến 70% vào khâu chuẩn bị và gia công cơ khí trước đó.
Bề mặt phôi quyết định trực tiếp đến độ bám dính
Công nghệ điện phân crom yêu cầu bề mặt nền phải hoàn toàn sạch và đạt một độ nhám tiêu chuẩn (không quá láng nhưng cũng không được thô ráp). Nếu bước gia công tiện và mài ban đầu để lại các vết xước sâu, lưỡi dao tiện bị lấp vấp hoặc phôi bị nứt tế vi, các ion crom sẽ không thể điền đầy và bám rễ sâu vào lớp thép. Hậu quả là sau một thời gian ngắn chịu áp lực, lớp mạ tại các điểm khuyết tật này sẽ bị bong trộp, kéo theo sự phá hủy toàn bộ bề mặt ty ben.
Gia công mài quyết định dung sai lắp ghép an toàn
Ty ben (trục piston) hoạt động theo nguyên lý tịnh tiến qua lại bên trong một ống xilanh được giới hạn bởi các phớt gạt bụi và phớt chắn dầu. Dung sai khe hở giữa trục và phớt thường chỉ tính bằng phần trăm của milimet (micron). Do đó, máy mài tròn cơ khí có nhiệm vụ tạo ra độ trụ tròn hoàn hảo. Lớp mạ crom sau đó chỉ đóng vai trò gia tăng độ cứng và chống mài mòn, không thể tự điều chỉnh được sự méo mó hay oval của phôi thép nếu gia công cơ khí làm sai lệch kích thước ban đầu.
Các Hướng Gia Công Ty Ben Thủy Lực Phổ Biến
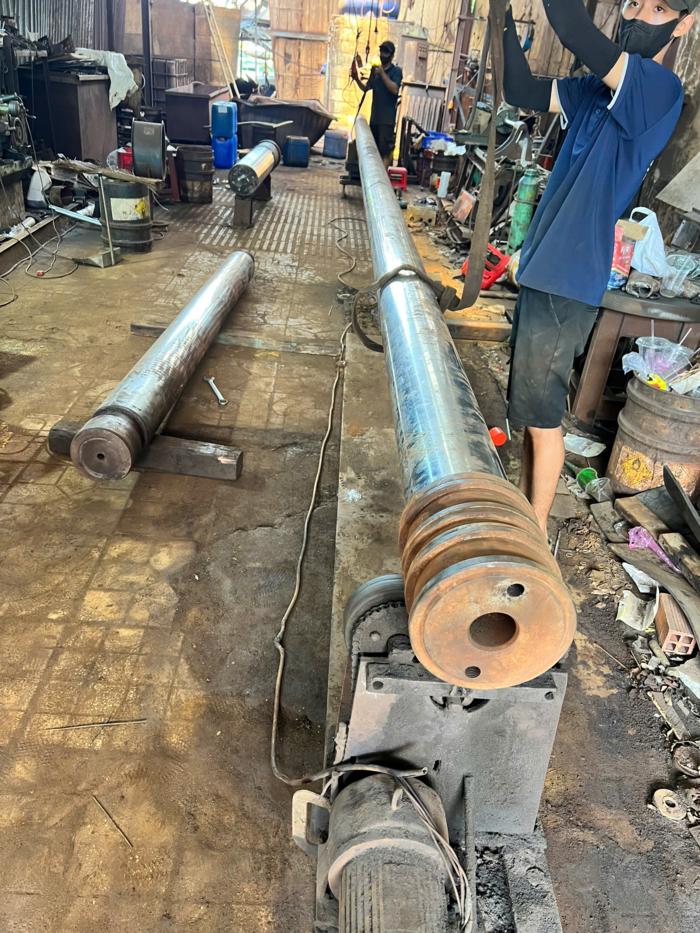
Tùy thuộc vào tình trạng của máy móc và nhu cầu thực tế, các xưởng gia công hiện nay thường cung cấp hai hướng dịch vụ chính liên quan đến ty ben mạ crom.
Gia công chế tạo ty ben mới hoàn toàn
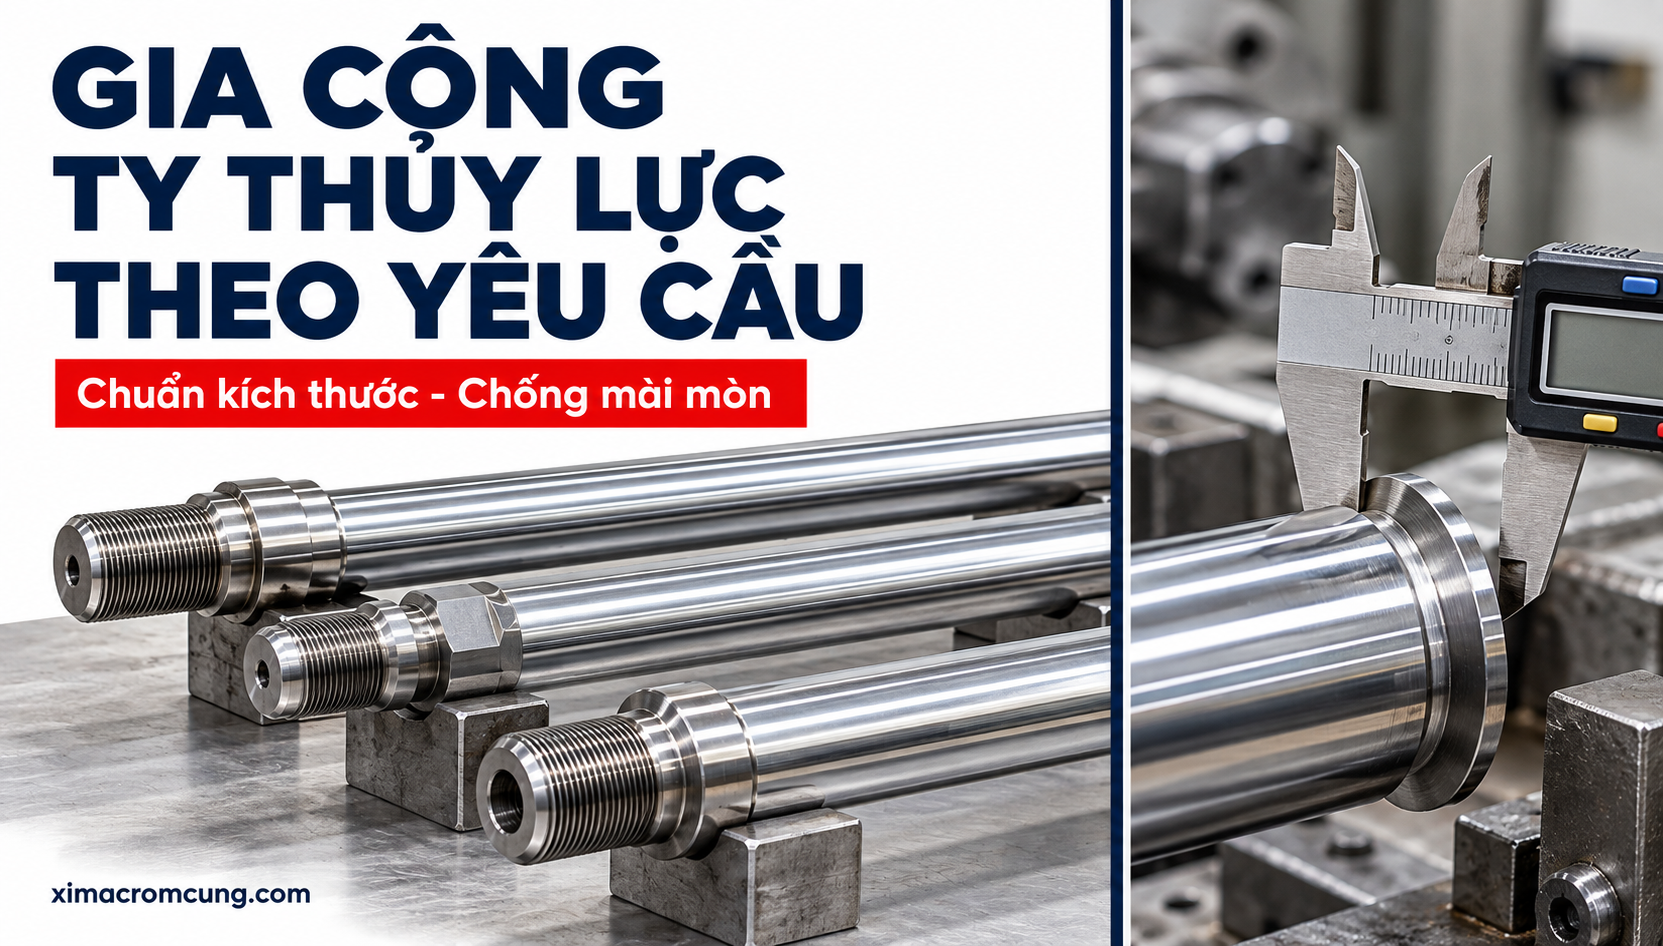
Phương án này áp dụng cho các nhà sản xuất lắp ráp thiết bị thủy lực mới, hoặc khi ty ben cũ của khách hàng đã bị gãy, cong gập nghiêm trọng không thể nắn thẳng. Xưởng cơ khí sẽ tiến hành cắt phôi thép đặc (thường là thép S45C, S50C hoặc các mác thép hợp kim chịu lực), sau đó tiện ren hai đầu, mài tròn và cuối cùng là xi mạ crom. Việc chế tạo mới cho phép kiểm soát hoàn toàn chất lượng vật liệu nền ngay từ đầu.
Gia công phục hồi ty ben cũ bị trầy xước
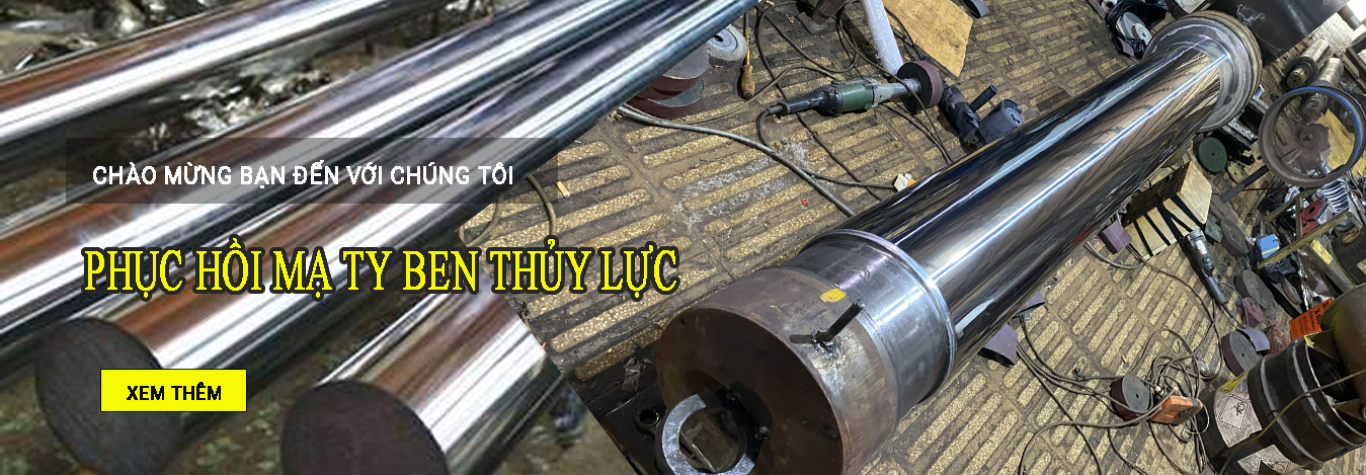
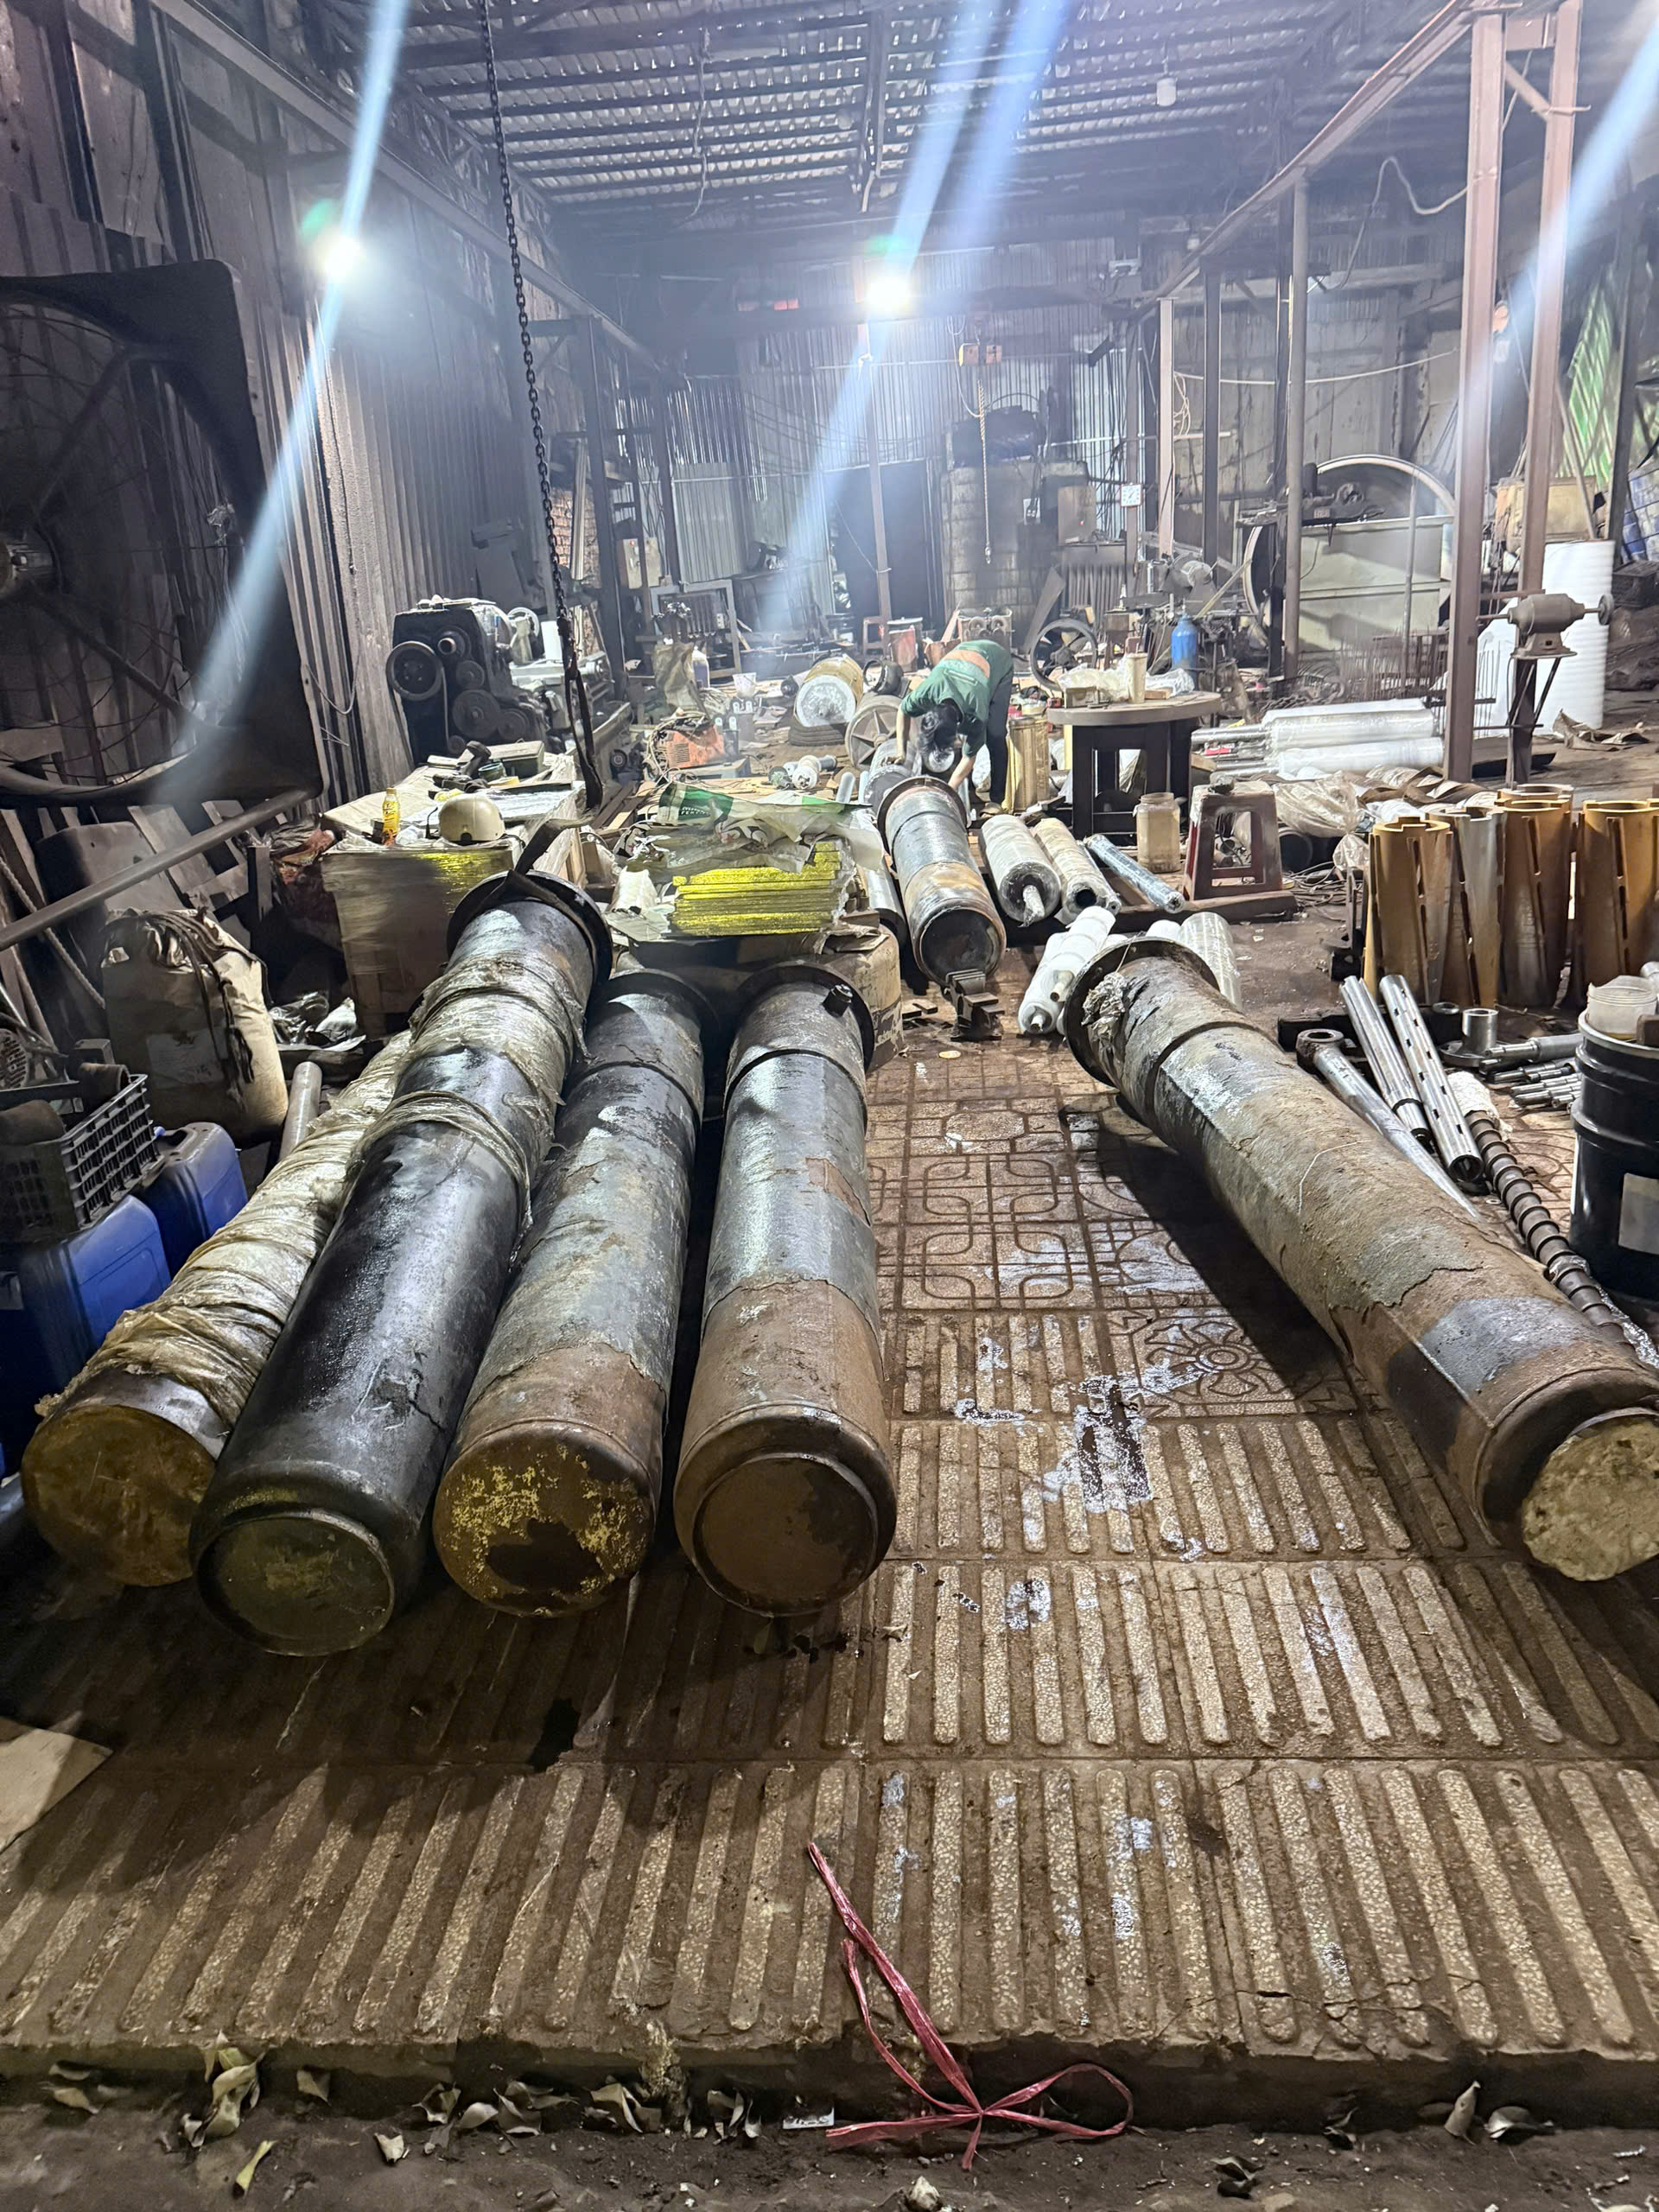
Đây là nhu cầu phổ biến nhất của các doanh nghiệp sử dụng máy xúc, máy dập, xe nâng. Ty ben trong quá trình làm việc bị cát đá làm xước, hoặc bị rỗ sét do hóa chất. Thay vì vứt bỏ phôi thép cũ, kỹ thuật viên sẽ xử lý bóc lớp mạ hỏng, đưa lên máy mài để xóa sạch vết xước (chấp nhận phôi bị hụt kích thước). Sau đó, ty ben được đưa vào bể mạ crom với thời gian dài hơn để lớp crom bù đắp lại đúng phần kích thước bị hụt đó, mang lại một trục thủy lực với thông số chuẩn như mới xuất xưởng.
>> Xem thêm: Xi Mạ Crom Cứng Piston Thủy Lực: Tiêu Chuẩn Bảo Vệ Chống Mài Mòn
Quy Trình Gia Công Ty Ben Thủy Lực Xi Mạ Crom Khép Kín
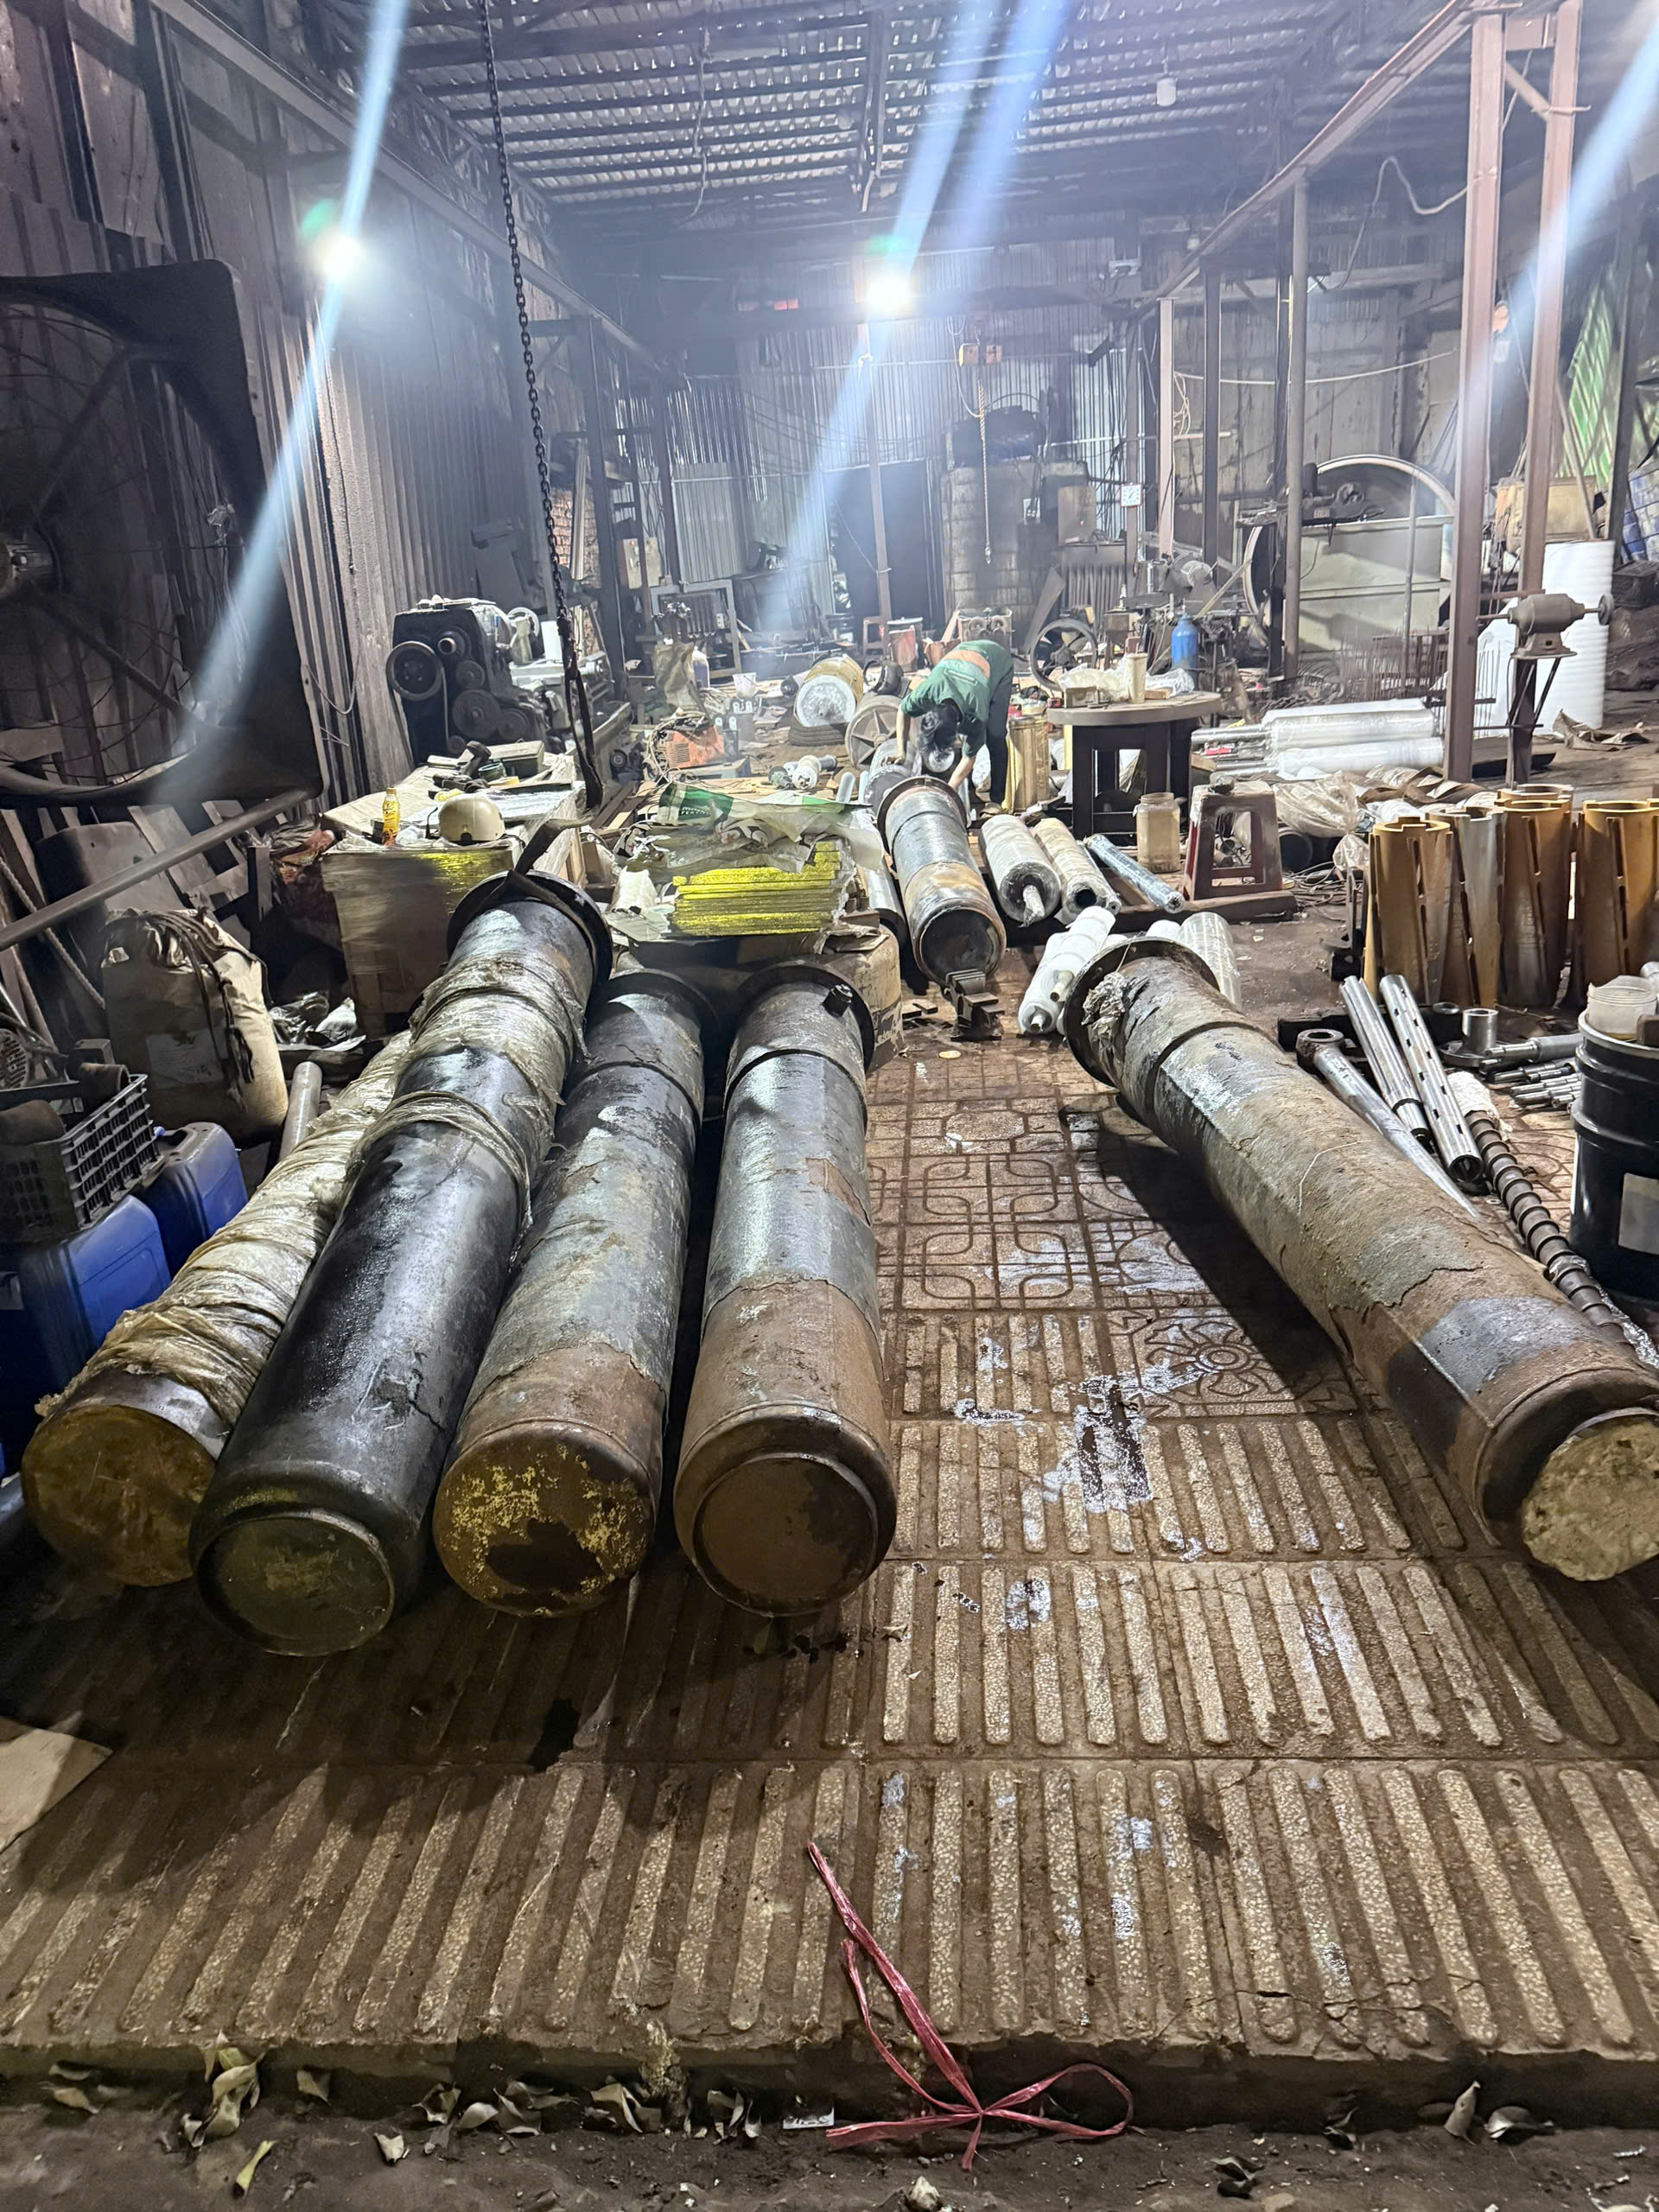
Để tạo ra một sản phẩm hoàn thiện có khả năng chịu tải trọng lớn và chống ăn mòn xuất sắc, chi tiết phải trải qua một quy trình nhiều bước, đòi hỏi sự phối hợp nhịp nhàng giữa thợ cơ khí và thợ mạ.
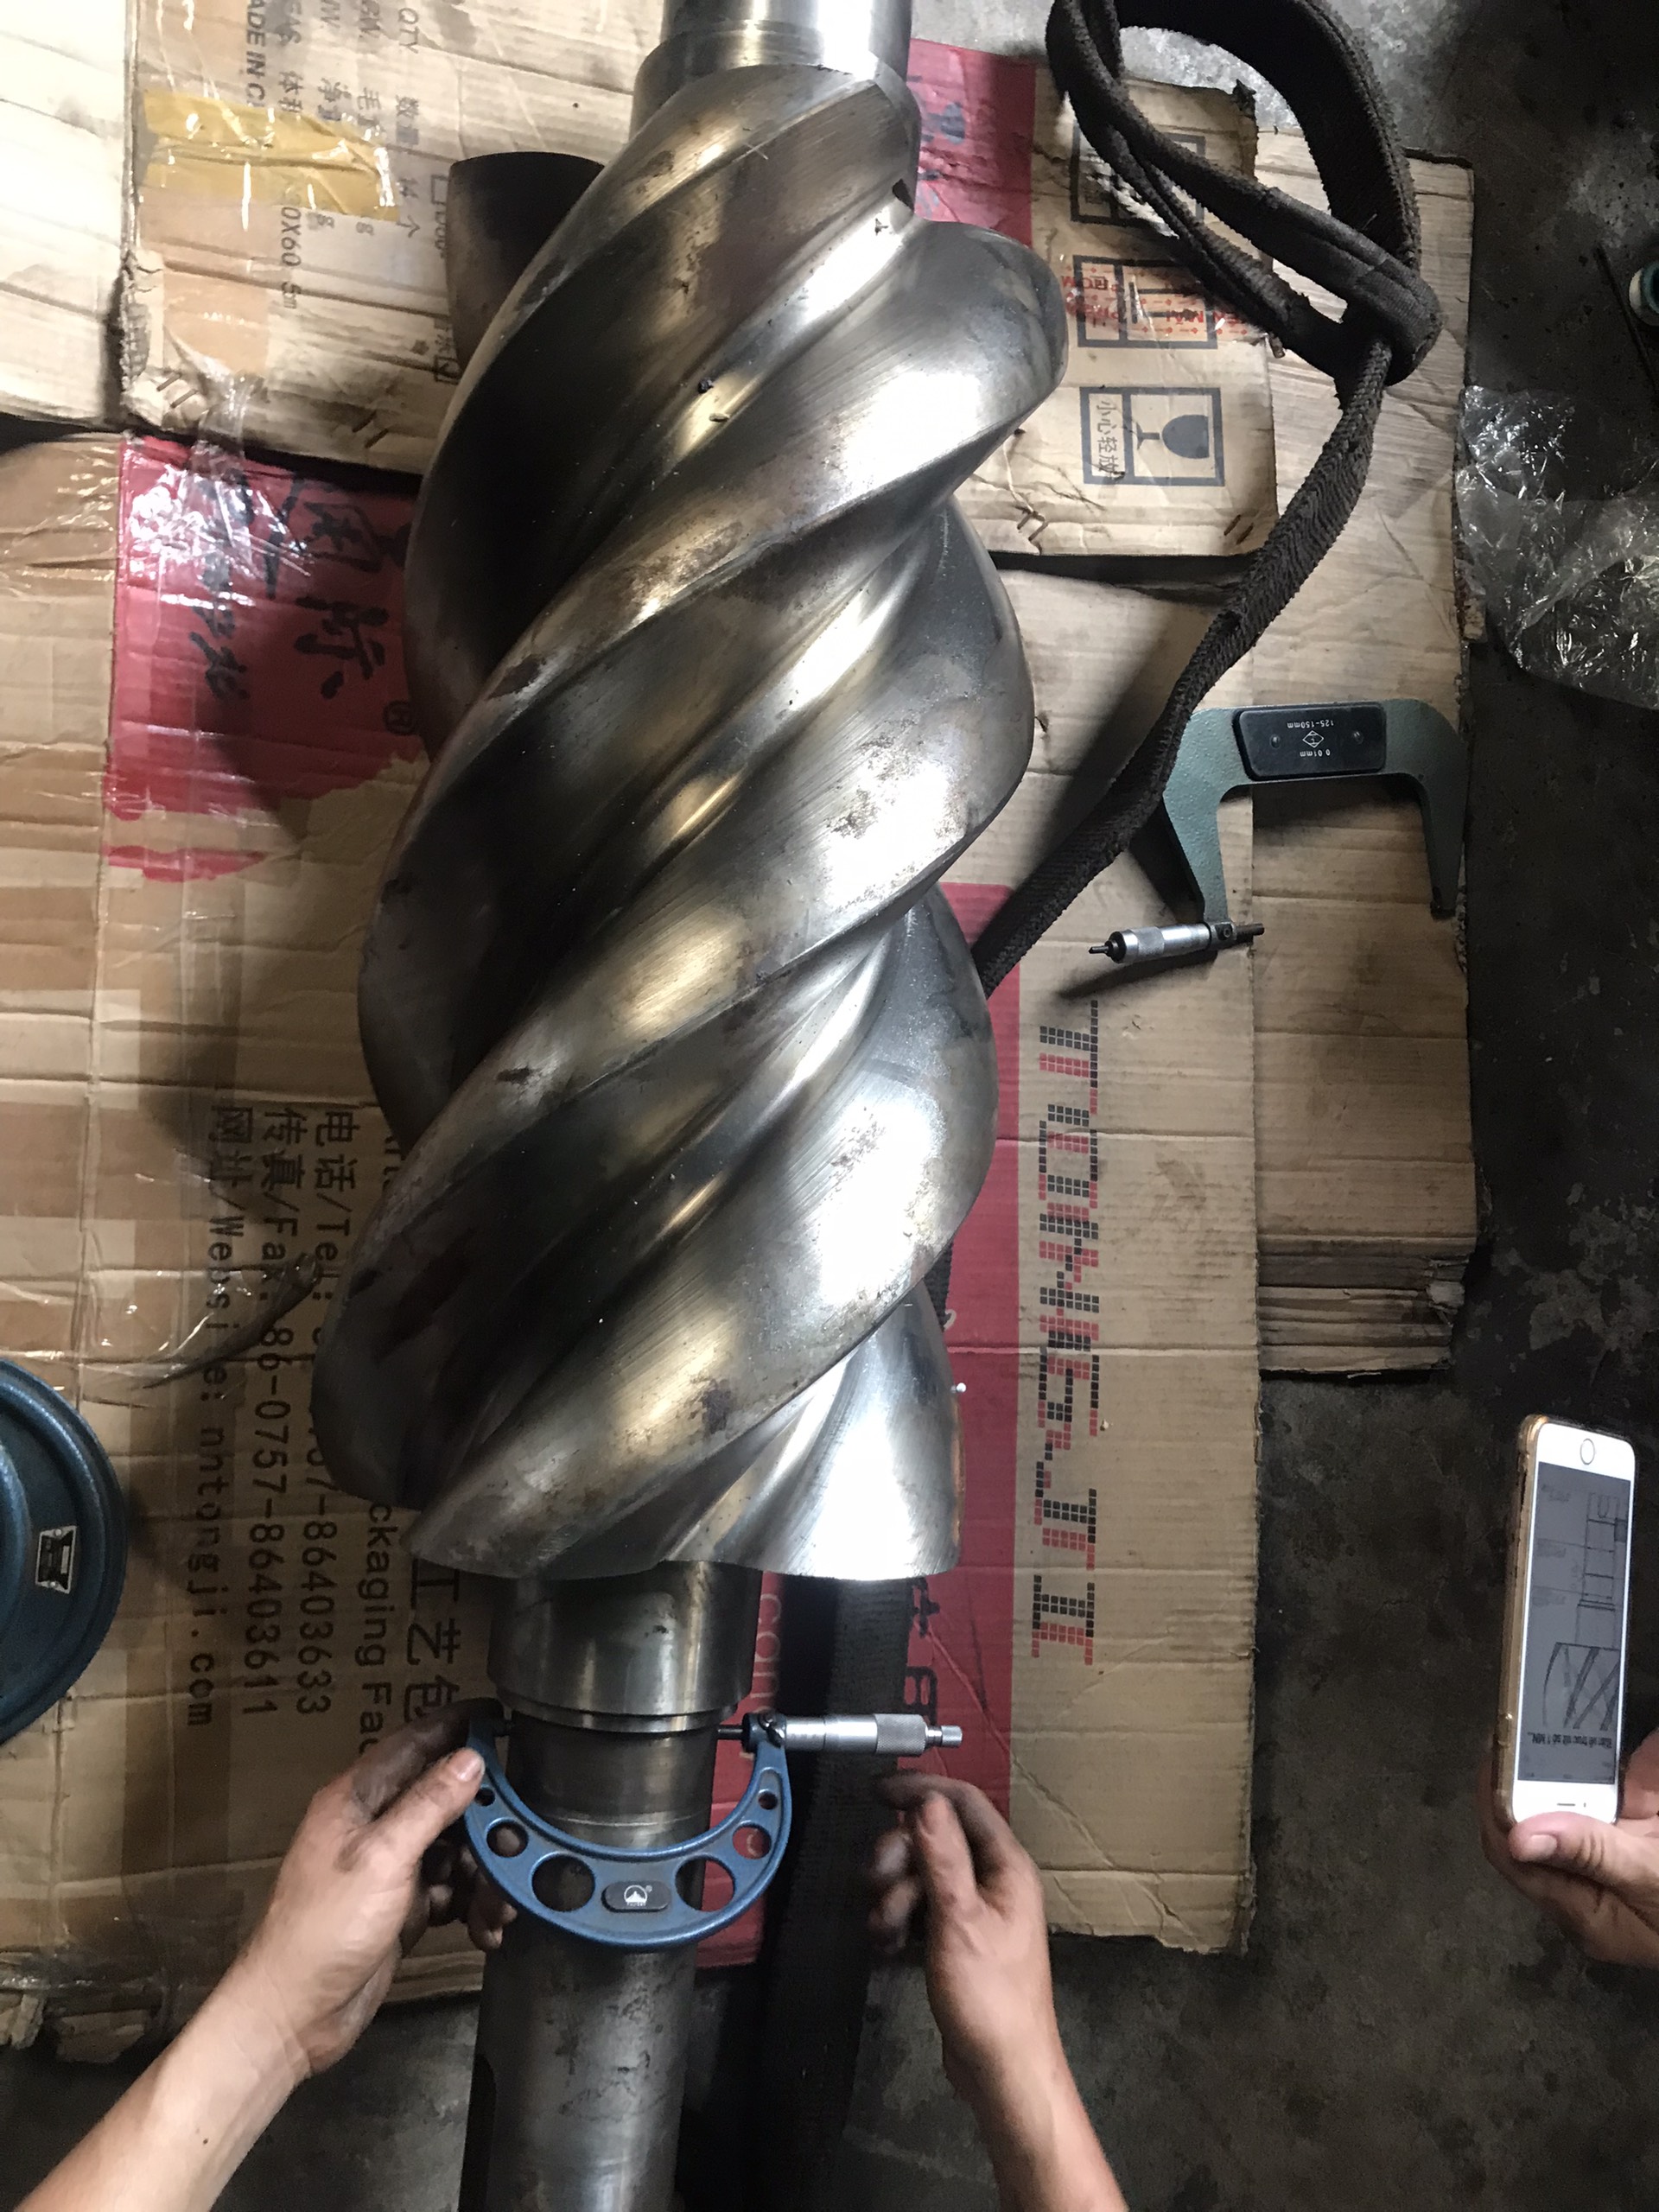
- Bước 1: Khảo sát bản vẽ và xử lý phôi thô: Dù là làm mới hay phục hồi, việc đầu tiên là đo kiểm bằng vi sai để lấy thông số gốc và xác định dung sai cần đạt. Nếu là gia công mới, phôi thép nguyên liệu sẽ được cắt theo đúng chiều dài yêu cầu. Nếu là phục hồi, phôi sẽ được đưa qua bể hóa chất để xả bỏ hoàn toàn lớp crom hoặc lớp mạ cũ kỹ, trả về trạng thái kim loại trần.
- Bước 2: Gia công tiện thô và tạo hình chi tiết: Phôi thép được gá lên máy tiện CNC hoặc máy tiện cơ để gia công tiện thô đạt kích thước gần chuẩn. Tại bước này, các chi tiết phụ trợ như tiện ren ở đầu trục (để bắt ốc, nối với mắt trâu), tiện rãnh phe, khoan lỗ định vị cũng được thực hiện đầy đủ theo đúng bản vẽ kỹ thuật.
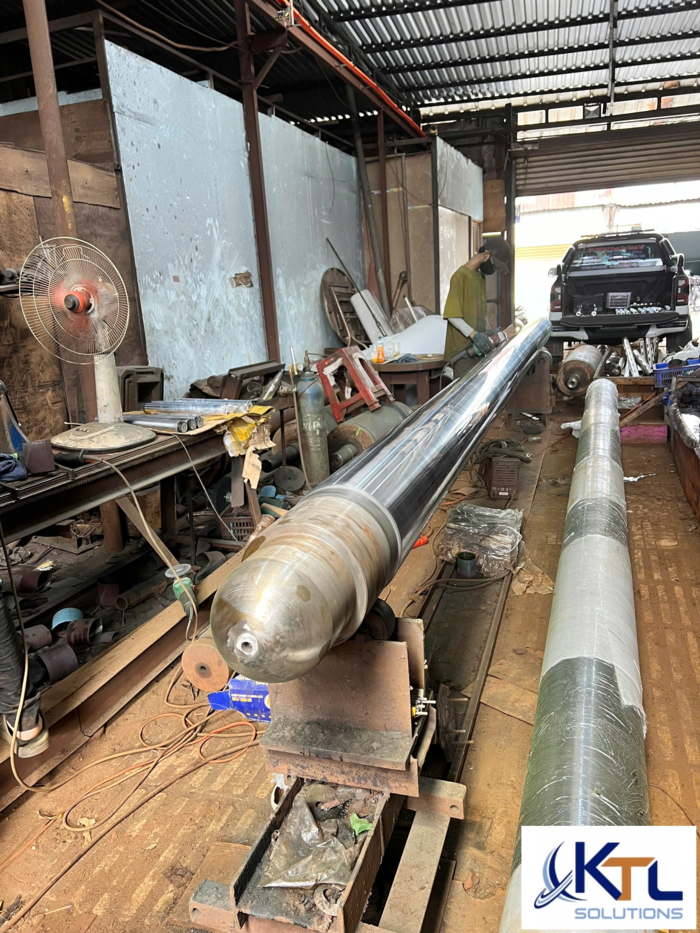
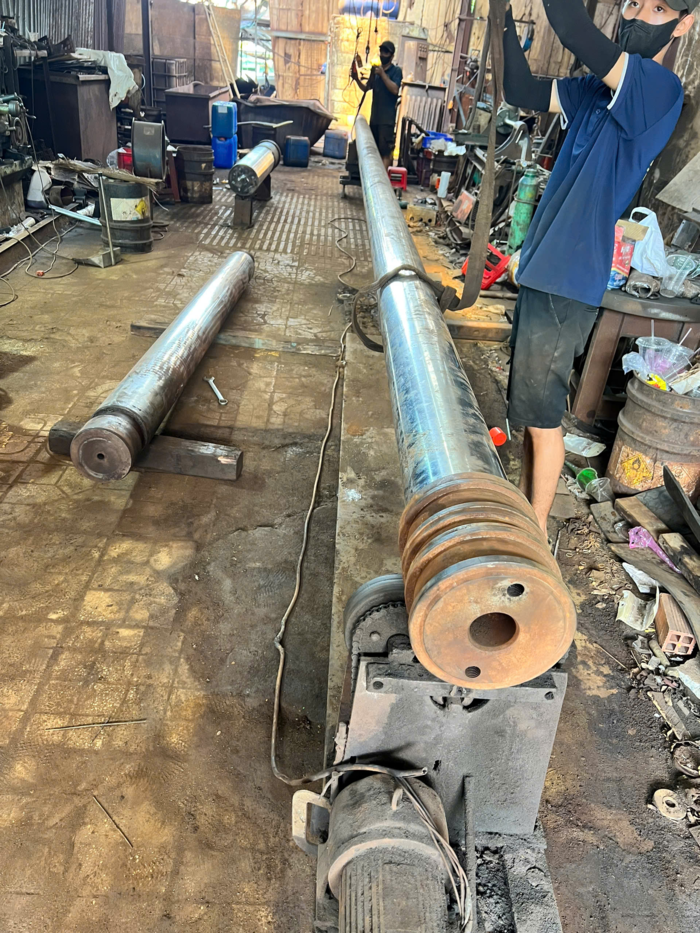
- Bước 3: Mài tròn vô tâm (Centerless Grinding): Đây là công đoạn mang tính quyết định. Phôi sau khi tiện thô sẽ được đưa qua hệ thống máy mài tròn. Đá mài sẽ loại bỏ các vết hằn do dao tiện để lại, đưa đường kính ngoài của ty ben về sát với kích thước yêu cầu (thường để lại một lượng dư rất nhỏ chuẩn bị cho lớp mạ). Quá trình mài phải đảm bảo trục không bị côn (đầu to đầu nhỏ) và không bị oval.
- Bước 4: Vệ sinh công nghiệp và tẩy hoạt hóa: Phôi kim loại sau khi mài dính đầy dầu cắt gọt và mạt mài. Chúng sẽ được rửa sạch qua nhiều bể nước, ngâm tẩy dầu bằng hóa chất chuyên dụng và tẩy rỉ bằng axit nhẹ. Cuối cùng, bề mặt được hoạt hóa nhẹ để sẵn sàng tiếp nhận lớp mạ mới, đảm bảo liên kết phân tử bền vững nhất.
- Bước 5: Tiến hành xi mạ crom cứng điện phân: Ty ben được treo lên đồ gá đặc biệt và nhúng ngập vào bể mạ cromic. Dòng điện một chiều cường độ lớn được cấp vào hệ thống. Các kỹ thuật viên phải liên tục theo dõi nhiệt độ bể (thường duy trì ổn định quanh 50-60 độ C) và điều chỉnh mật độ dòng điện để lớp mạ kết tủa đều trên toàn bộ chiều dài của trục. Chiều dài ty ben càng lớn, việc giữ cho lớp mạ đều ở cả hai đầu càng đòi hỏi tay nghề cao của kỹ sư mạ.
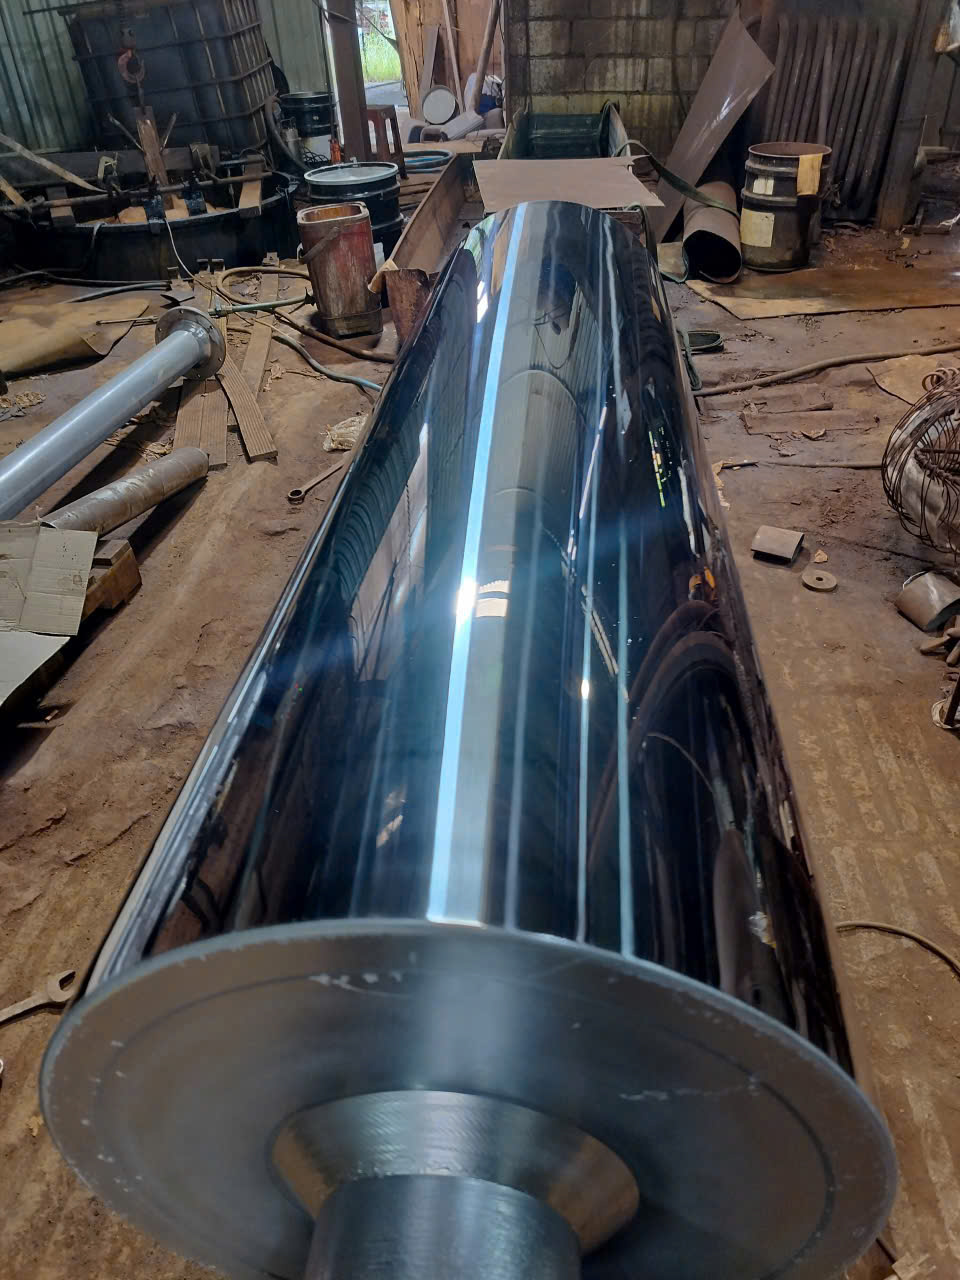
- Bước 6: Mài hạ dung sai và đánh bóng gương (Super Finish): Sau khi vớt ra khỏi bể mạ, ty ben thường lớn hơn kích thước thực tế một chút do lớp crom phát triển không hoàn toàn phẳng mịn. Chi tiết sẽ được quay lại xưởng cơ khí, đưa lên máy mài tinh một lần nữa để lấy đúng kích thước lắp ghép (thường dung sai nằm trong khoảng h7, f7). Kết thúc quy trình là bước đánh bóng siêu mịn, tạo độ bóng láng như gương, giúp ty ben giảm tối đa ma sát với phớt thủy lực.
>> Xem thêm: Báo Giá Xi Mạ Crom Cứng Ty Ben Các Yếu Tố Quyết Định
Những Sai Lầm Khi Đặt Gia Công Ty Ben Thủy Lực
Nhiều khách hàng vì muốn tối ưu chi phí mà gặp phải những sự cố đáng tiếc khi vận hành thực tế. Dưới đây là những lưu ý cần tránh:
- Không thông báo rõ môi trường làm việc: Một ty ben làm việc trong máy ép nhựa trong nhà xưởng sẽ có yêu cầu về độ dày mạ crom khác biệt hoàn toàn với ty ben gàu múc của máy xúc làm việc ngoài công trường ngập bùn lầy. Cần cung cấp rõ thông tin này để xưởng tính toán độ dày lớp mạ phù hợp.
- Bỏ qua hiện tượng cong vênh ngầm: Ty ben bị xước thường do đã chịu lực ép lệch tâm. Nếu đơn vị gia công không kiểm tra độ đồng tâm và nắn thẳng trục trước khi mài, trục sau khi mạ và lắp vào máy vẫn sẽ tiếp tục tỳ đè lên gioăng phớt, gây xì dầu chỉ sau vài ngày hoạt động.
- Tham rẻ với các xưởng thiếu thiết bị đồng bộ: Các xưởng chỉ có bể mạ mà không có máy mài, hoặc ngược lại, thường phải đẩy hàng đi gia công qua lại bên thứ ba. Điều này không chỉ kéo dài thời gian chờ đợi mà còn khiến việc kiểm soát dung sai và trách nhiệm bảo hành trở nên thiếu minh bạch.
Câu hỏi thường gặp về gia công ty ben thủy lực xi mạ crom
Nên chọn thép gì để gia công chế tạo ty ben mới?
Vật liệu phổ biến và tối ưu nhất về giá thành cũng như khả năng chịu tải là các mác thép Carbon như S45C, S50C hoặc SCM440. Các loại thép này khi kết hợp với lớp mạ crom cứng bề mặt sẽ tạo ra một trục thủy lực hoàn hảo: bên ngoài siêu cứng chống mài mòn, bên trong dẻo dai chịu lực uốn tốt.
Độ nhám bề mặt sau khi đánh bóng ty ben là bao nhiêu?
Để đảm bảo gioăng phớt không bị mài mòn nhanh, độ bóng bề mặt của ty ben sau khi mạ crom và đánh bóng hoàn thiện thường phải đạt tiêu chuẩn Ra ≤ 0.2 µm, một số yêu cầu khắt khe có thể yêu cầu Ra ≤ 0.1 µm.
Phục hồi ty ben thủy lực có đảm bảo chất lượng bằng mua mới không?
Nếu ty ben cũ chưa bị nứt gãy và độ cong vênh nằm trong giới hạn cho phép, việc phục hồi (mài và mạ bù crom) được thực hiện bởi xưởng uy tín sẽ mang lại chất lượng bề mặt và độ bền tương đương, thậm chí cao hơn phôi nguyên bản, với chi phí chỉ bằng một nửa so với mua mới.
Thông tin liên hệ
Tên doanh nghiệp: Công ty TNHH Kỹ Thuật Kim Thành Lợi
Địa chỉ: Số 63, Đường Bình Thành, Phường Bình Hưng Hòa B, Quận Bình Tân, Tp. HCM
Hotline (Tư Vấn Kỹ Thuật): 0933 466 338
Email: kimthanhloivn.info@gmail.com
Website: https://ximacromcung.com/
Kết luận
Việc vận hành hệ thống thủy lực êm ái, mạnh mẽ và an toàn phụ thuộc rất lớn vào chất lượng của ty ben. Bằng cách áp dụng quy trình gia công ty ben thủy lực xi mạ crom tiêu chuẩn, kết hợp chặt chẽ giữa độ chính xác của cơ khí chế tạo và sự bền vững của công nghệ xử lý hóa chất, các trục tịnh tiến sẽ được gia cố một cách toàn diện. Lựa chọn một đơn vị có năng lực gia công khép kín sẽ giúp doanh nghiệp của bạn kiểm soát được rủi ro kỹ thuật, rút ngắn thời gian chờ đợi và tối ưu hóa chi phí bảo trì lâu dài.
Công ty TNHH Kỹ Thuật Kim Thành Lợi tự hào là đơn vị sở hữu hệ thống máy tiện, máy mài tròn cỡ lớn cùng dây chuyền xi mạ điện phân hiện đại, đồng bộ. Chúng tôi nhận gia công ty ben thủy lực xi mạ crom từ A-Z, từ việc tiện tạo hình phôi thô cho đến mài tinh và mạ hoàn thiện. Quý khách hàng cần chế tạo ty ben mới hoặc phục hồi các trục thủy lực bị xước, rỉ sét, vui lòng gửi bản vẽ kích thước hoặc hình ảnh thực tế để đội ngũ kỹ thuật của chúng tôi lên phương án xử lý hiệu quả nhất.
Từ khóa liên quan
Bài viết liên quan
Xi Mạ Ty Ben Thủy Lực Tại TPHCM: Giải Pháp Gia Công Phục Hồi Nhanh Chóng
Gia Công Ty Thủy Lực Theo Yêu Cầu Chuẩn Kích Thước, Chống Mài Mòn
Phục Hồi Ty Ben Thủy Lực Xi Mạ Crom: Quy Trình Kỹ Thuật Và Lợi Ích Kinh Tế

ĐÁNH GIÁ SẢN PHẨM