
Bên trong hệ thống xilanh kín, piston thủy lực là bộ phận trực tiếp tiếp nhận và truyền tải áp lực từ chất lỏng để chuyển hóa thành cơ năng. Quá trình tịnh tiến liên tục dưới áp suất cực lớn khiến bề mặt chi tiết này phải chịu ma sát và nhiệt độ rất cao. Nếu không được bảo vệ đúng cách, sự mài mòn sẽ nhanh chóng làm hở buồng nén, gây tụt áp và suy giảm hiệu suất thiết bị. Lúc này, xi mạ crom cứng piston thủy lực chính là giải pháp công nghệ cốt lõi giúp bề mặt kim loại chống chọi lại mọi tác nhân phá hủy.
Bài viết sẽ phân tích sâu về điều kiện làm việc của piston, những yêu cầu kỹ thuật khắt khe đối với lớp phủ bảo vệ và cách kiểm tra chất lượng sản phẩm sau khi gia công nhằm đảm bảo an toàn cho toàn bộ hệ thống máy.
Piston Thủy Lực Và Vai Trò Của Lớp Áo Giáp Crom Cứng
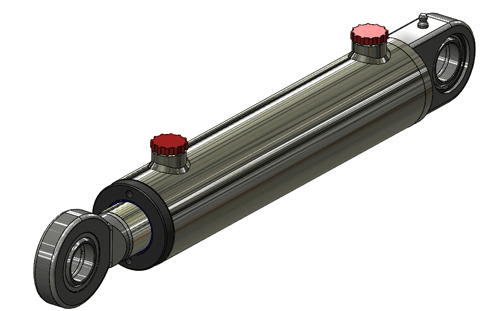
Trong thuật ngữ cơ khí thực hành tại Việt Nam, piston thủy lực thường được dùng để chỉ chung cho cụm chi tiết chuyển động bên trong ống xilanh (bao gồm cả đầu piston và phần trục cần/ty ben gắn liền với nó). Đây là "trái tim" của hệ thống truyền lực, quyết định sức mạnh của các loại máy ép, xe cuốc, xe nâng.
Điều kiện làm việc khắc nghiệt của piston
Piston hoạt động trong một buồng kín chứa đầy dầu thủy lực. Khi máy bơm bơm dầu vào buồng nén, áp suất có thể tăng lên hàng trăm bar. Dưới áp lực này, bề mặt piston bị ép chặt vào các vòng gioăng phớt (seal) và thành xilanh. Quá trình ma sát trượt diễn ra liên tục hàng nghìn chu kỳ mỗi ngày. Ngoài ra, sự chênh lệch nhiệt độ do dầu nóng lên và nguy cơ các mạt kim loại siêu nhỏ lẫn trong dầu cũng là những tác nhân đe dọa trực tiếp đến bề mặt piston nguyên bản.
Tác dụng của công nghệ xi mạ crom cứng
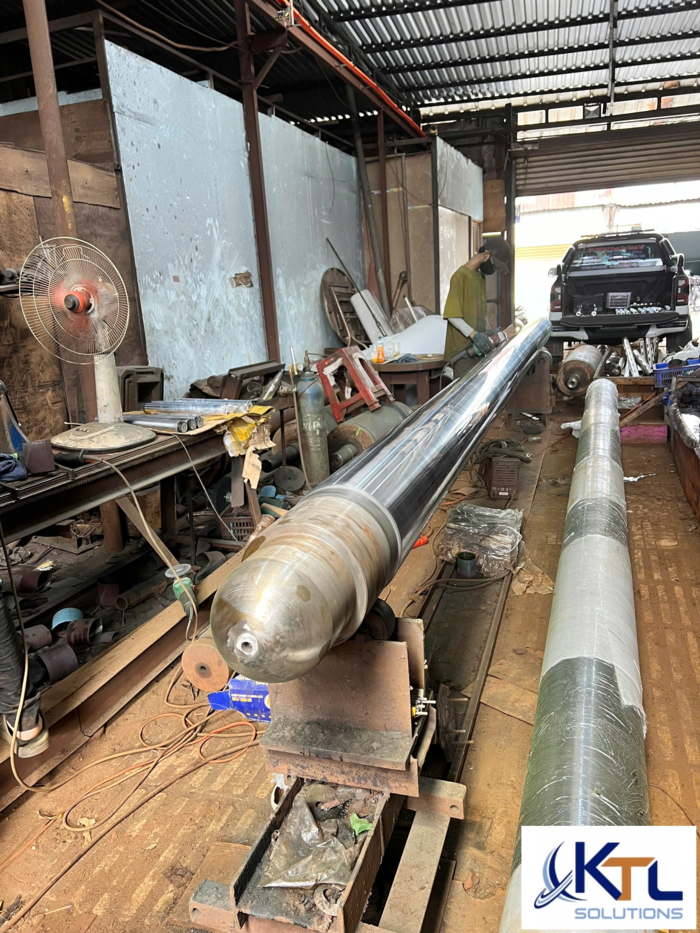
Để giải quyết bài toán ma sát và ăn mòn, xi mạ crom cứng piston thủy lực được ứng dụng như một tiêu chuẩn bắt buộc. Thông qua quá trình điện phân, một lớp màng crom có độ dày vi mô nhưng sở hữu độ cứng lên tới 60 – 70 HRC được phủ kín lên bề mặt phôi thép. Lớp mạ này đóng vai trò như một tấm khiên trơn láng, cách ly hoàn toàn lõi thép bên trong khỏi ma sát và các chất ăn mòn hóa học, giúp duy trì sự bền bỉ của chi tiết qua nhiều năm vận hành.
Các Vấn Đề Thường Gặp Nếu Piston Không Được Xử Lý Bề Mặt Tốt
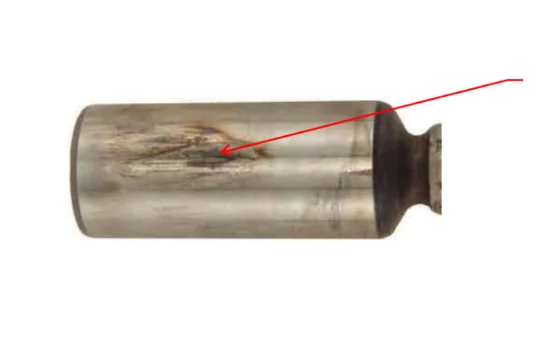
Việc bỏ qua khâu xử lý bề mặt hoặc sử dụng dịch vụ mạ kém chất lượng sẽ dẫn đến những hậu quả dây chuyền nghiêm trọng cho toàn bộ hệ thống máy móc.
Hiện tượng trầy xước và tụt áp suất buồng nén
Khi bề mặt piston không đủ độ cứng, các tạp chất hoặc mạt sắt sinh ra trong quá trình hoạt động sẽ cào xước kim loại. Những vết xước dọc này phá vỡ sự tiếp xúc kín khít giữa piston và gioăng phớt. Khi áp suất buồng nén tăng, dầu thủy lực sẽ luồn qua các rãnh xước này rò rỉ sang buồng xả hoặc xì ra ngoài không khí. Hậu quả là máy bị "yếu sinh lý", không nâng nổi tải trọng thiết kế và các chu kỳ ép bị chậm lại.
Sự cố rách gioăng phớt do bề mặt thô ráp
Gioăng phớt thủy lực thường làm bằng cao su chịu dầu, vật liệu PU (Polyurethane) hoặc Teflon. Chúng rất nhạy cảm với độ nhám bề mặt. Nếu lớp mạ crom trên piston bị nổi hột sần sùi hoặc đánh bóng không kỹ, bề mặt sẽ đóng vai trò như một tờ giấy nhám. Chỉ sau một thời gian ngắn tịnh tiến, gioăng phớt sẽ bị bào mòn tơi tả, dẫn đến hỏng hóc hoàn toàn và yêu cầu phải rã máy để thay thế vật tư.
Tình trạng rỉ sét và rỗ bề mặt
Đối với những thiết bị cơ giới thường xuyên ngưng hoạt động trong thời gian dài hoặc làm việc ở môi trường gần biển, hóa chất, piston rất dễ bị oxy hóa. Lớp mạ mỏng, có nhiều bọt khí hoặc rỗ mọt sẽ tạo điều kiện cho độ ẩm xuyên qua, ăn mòn phôi thép bên trong. Các vết rỗ này sẽ ngày càng lan rộng, làm tróc mảng lớp crom và phá hủy hoàn toàn biên dạng của chi tiết.
>> Xem thêm: Giải Pháp Xi Mạ Crom Cứng Ty Ben Thủy Lực Chống Mài Mòn Hiệu Quả
Yêu Cầu Kỹ Thuật Khi Xi Mạ Crom Cứng Piston Thủy Lực
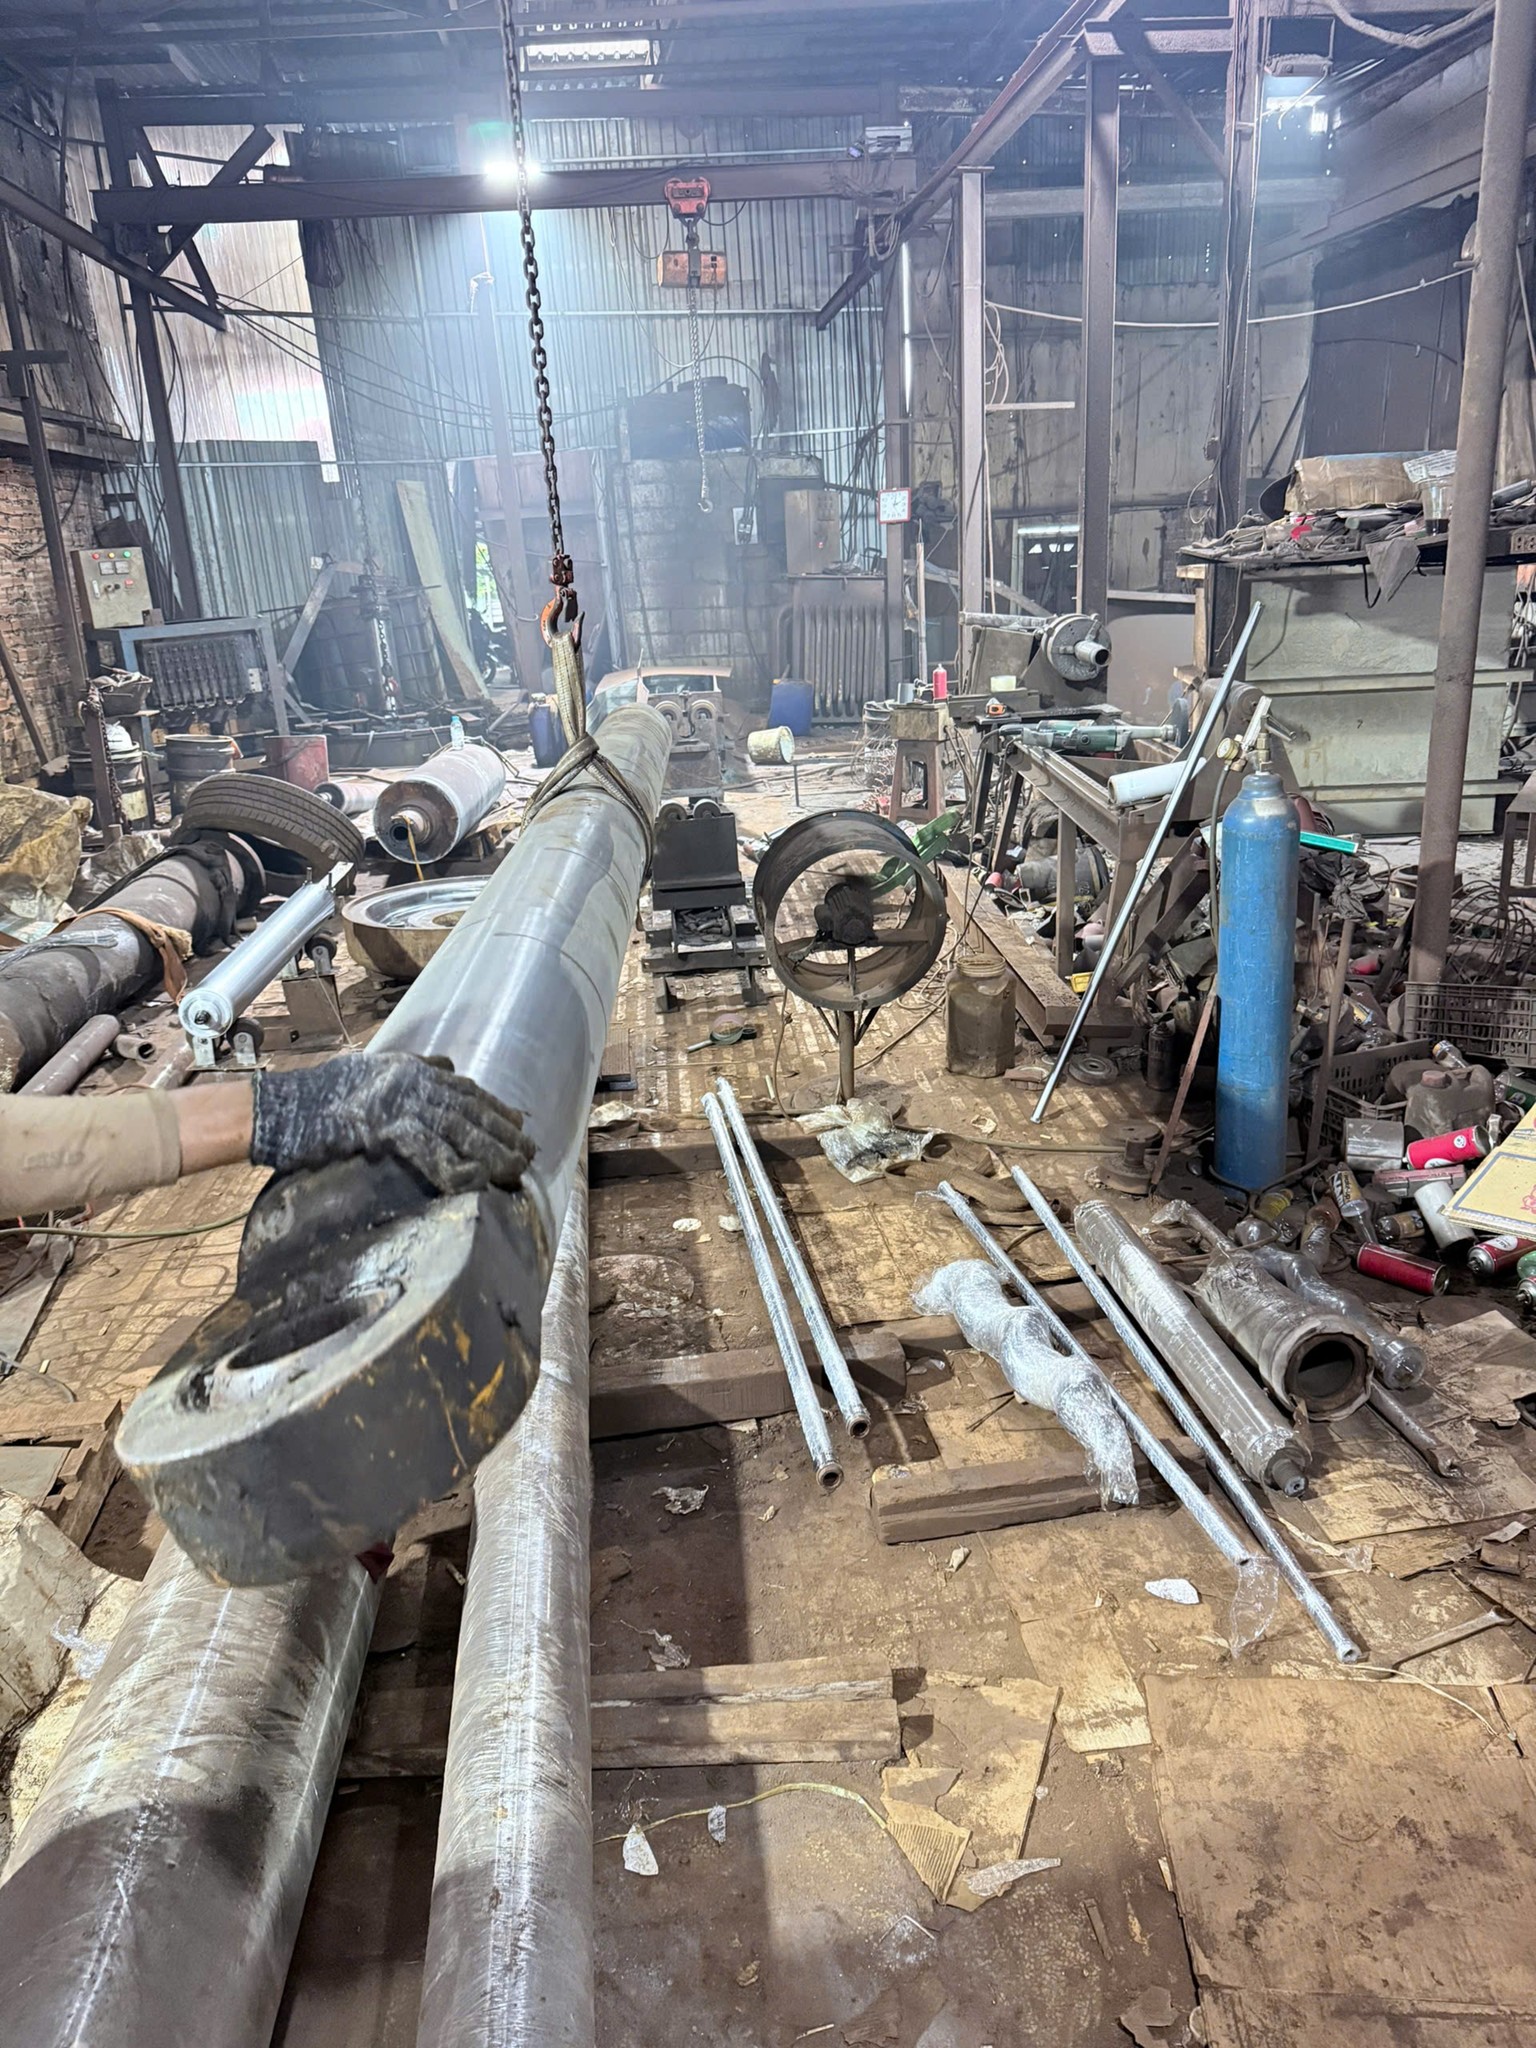
Để đảm bảo hiệu quả làm việc tối đa, quá trình gia công và xử lý bề mặt piston không cho phép có sự sai số. Dưới đây là những tiêu chuẩn kỹ thuật cốt lõi cần phải tuân thủ.
Độ cứng và chiều dày lớp phủ bảo vệ
Độ cứng là yếu tố kiên quyết. Lớp mạ crom phải đạt tối thiểu 800 HV (Vickers) để chống lại các biến dạng dẻo khi chịu lực tỳ đè. Về độ dày, tùy thuộc vào ứng dụng thực tế mà kỹ sư sẽ quyết định. Thông thường, đối với các piston trong máy dập hoặc thiết bị nhà xưởng, độ dày lớp mạ từ 20 – 40 µm là phù hợp. Tuy nhiên, với thiết bị siêu trường siêu trọng, độ dày có thể cần lên tới 100 µm để đảm bảo khả năng chống mài mòn dài hạn.
Dung sai lắp ghép vô cùng khắt khe
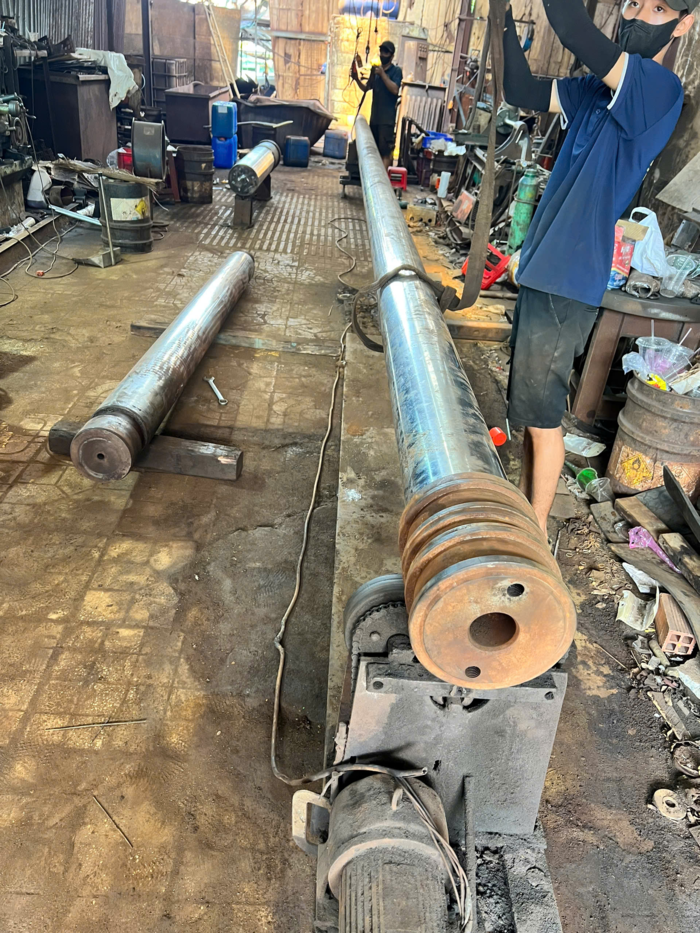
Sự khác biệt lớn nhất giữa mạ crom trang trí và mạ crom cứng kỹ thuật nằm ở việc kiểm soát kích thước. Piston sau khi mạ sẽ lớn hơn một chút. Do đó, chúng bắt buộc phải được đưa lên máy mài tròn vô tâm hoặc chống tâm để hạ dung sai. Thông số kỹ thuật yêu cầu kích thước hoàn thiện phải đạt dung sai lắp ghép chặt (như f7, h7) để bảo đảm trượt êm trong ống xilanh mà không bị kẹt hay quá lỏng lẻo.
Độ nhẵn bóng bề mặt siêu tinh (Super Finish)
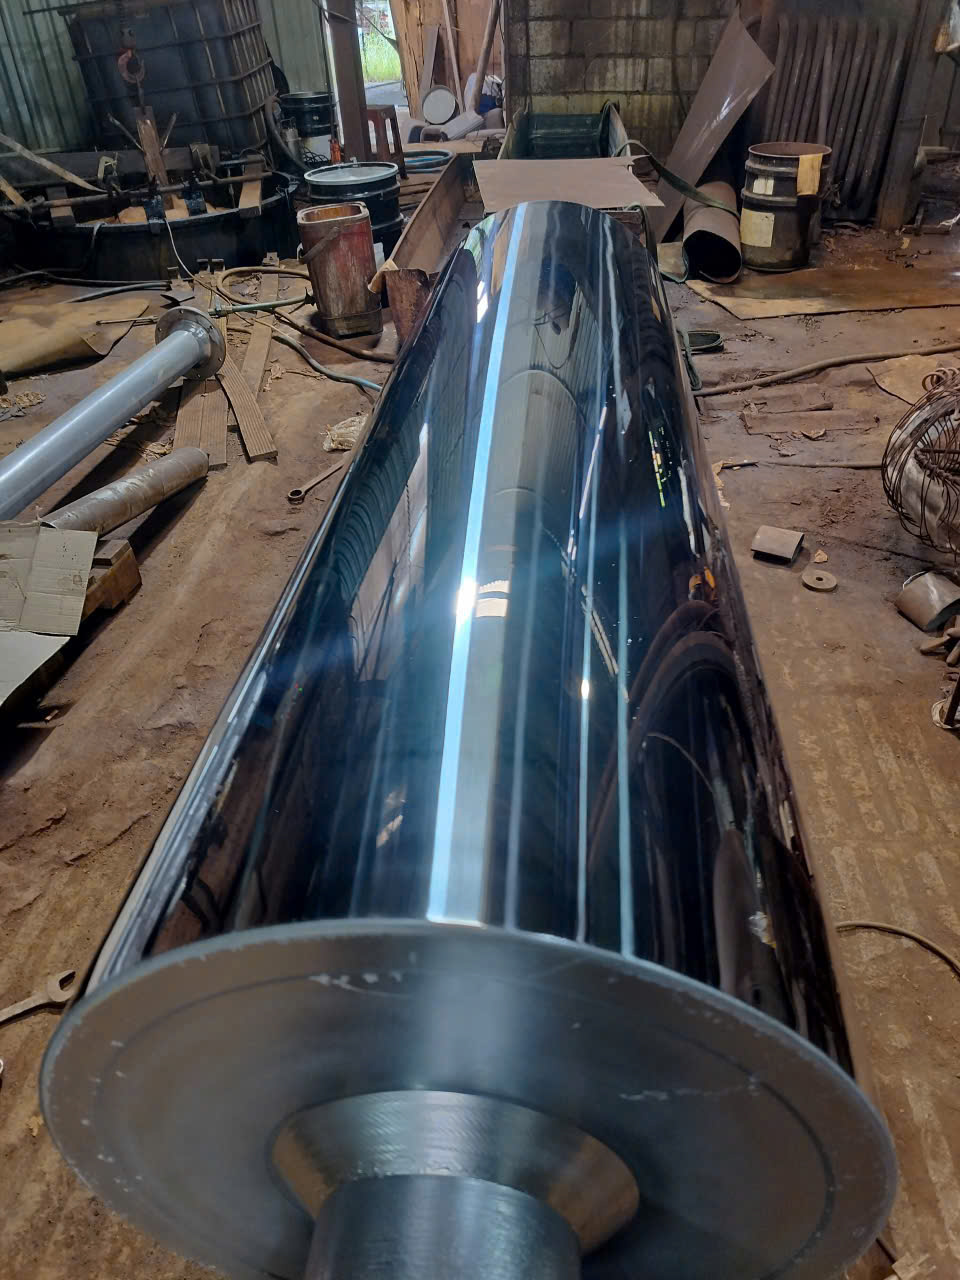
Sau khi đạt kích thước chuẩn, bề mặt piston phải được đánh bóng bằng nỉ và lơ chuyên dụng để đạt độ nhám Ra ≤ 0.2 µm. Bề mặt đạt chuẩn phải có khả năng phản chiếu như gương, không để lại bất kỳ vết xước vi mô nào từ đá mài. Điều này giúp giảm thiểu tối đa hệ số ma sát sinh ra, duy trì tuổi thọ cho hệ thống gioăng phớt.
>> Xem thêm: Báo Giá Xi Mạ Crom Cứng Ty Ben Các Yếu Tố Quyết Định
Hướng Dẫn Kiểm Tra Chất Lượng Piston Sau Khi Mạ
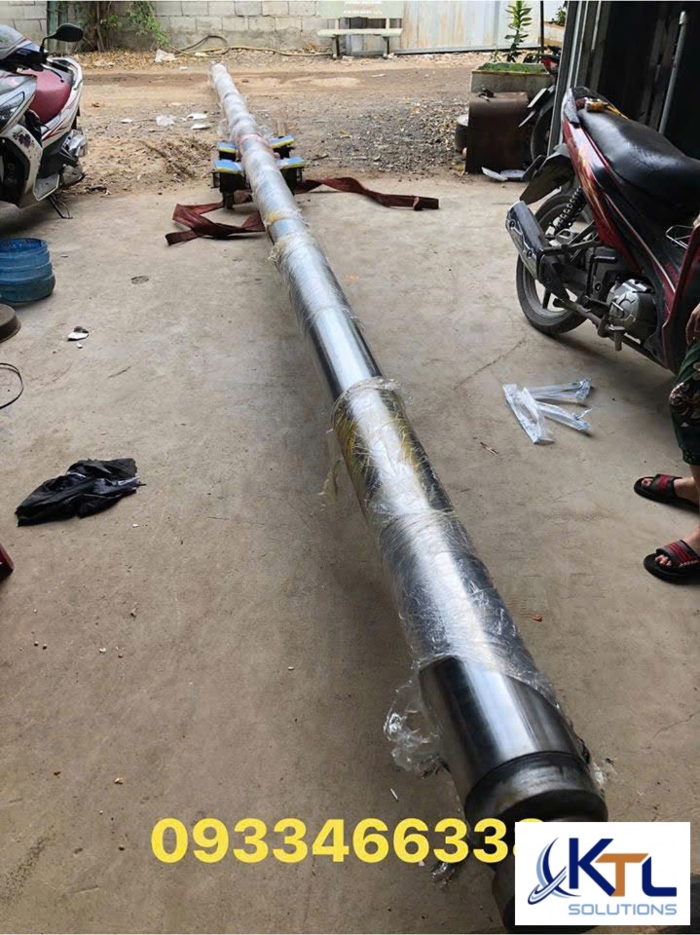
Trước khi tiến hành lắp ráp piston vào xilanh, thợ cơ khí hoặc kỹ thuật viên bảo trì cần thực hiện các bước nghiệm thu ngoại quan để tránh rủi ro kỹ thuật.
- Đánh giá màu sắc và độ đồng đều: Lớp mạ chuẩn có màu trắng xám đặc trưng của crom và sáng bóng. Quan sát dọc theo thân piston, lớp phủ phải đồng nhất, không có hiện tượng mờ đục từng mảng hay ố vàng (dấu hiệu của lớp mạ bị cháy do dòng điện quá cao).
- Kiểm tra độ bám dính của kim loại: Ở các mép vát hoặc rãnh tiện phớt, lớp mạ thường dễ bị rộp nhất. Có thể sử dụng phương pháp cà nhẹ mép để xem lớp crom có bị bong tróc thành mảng hay không. Một lớp mạ tốt phải bám rễ chặt chẽ vào phôi thép như một thể thống nhất.
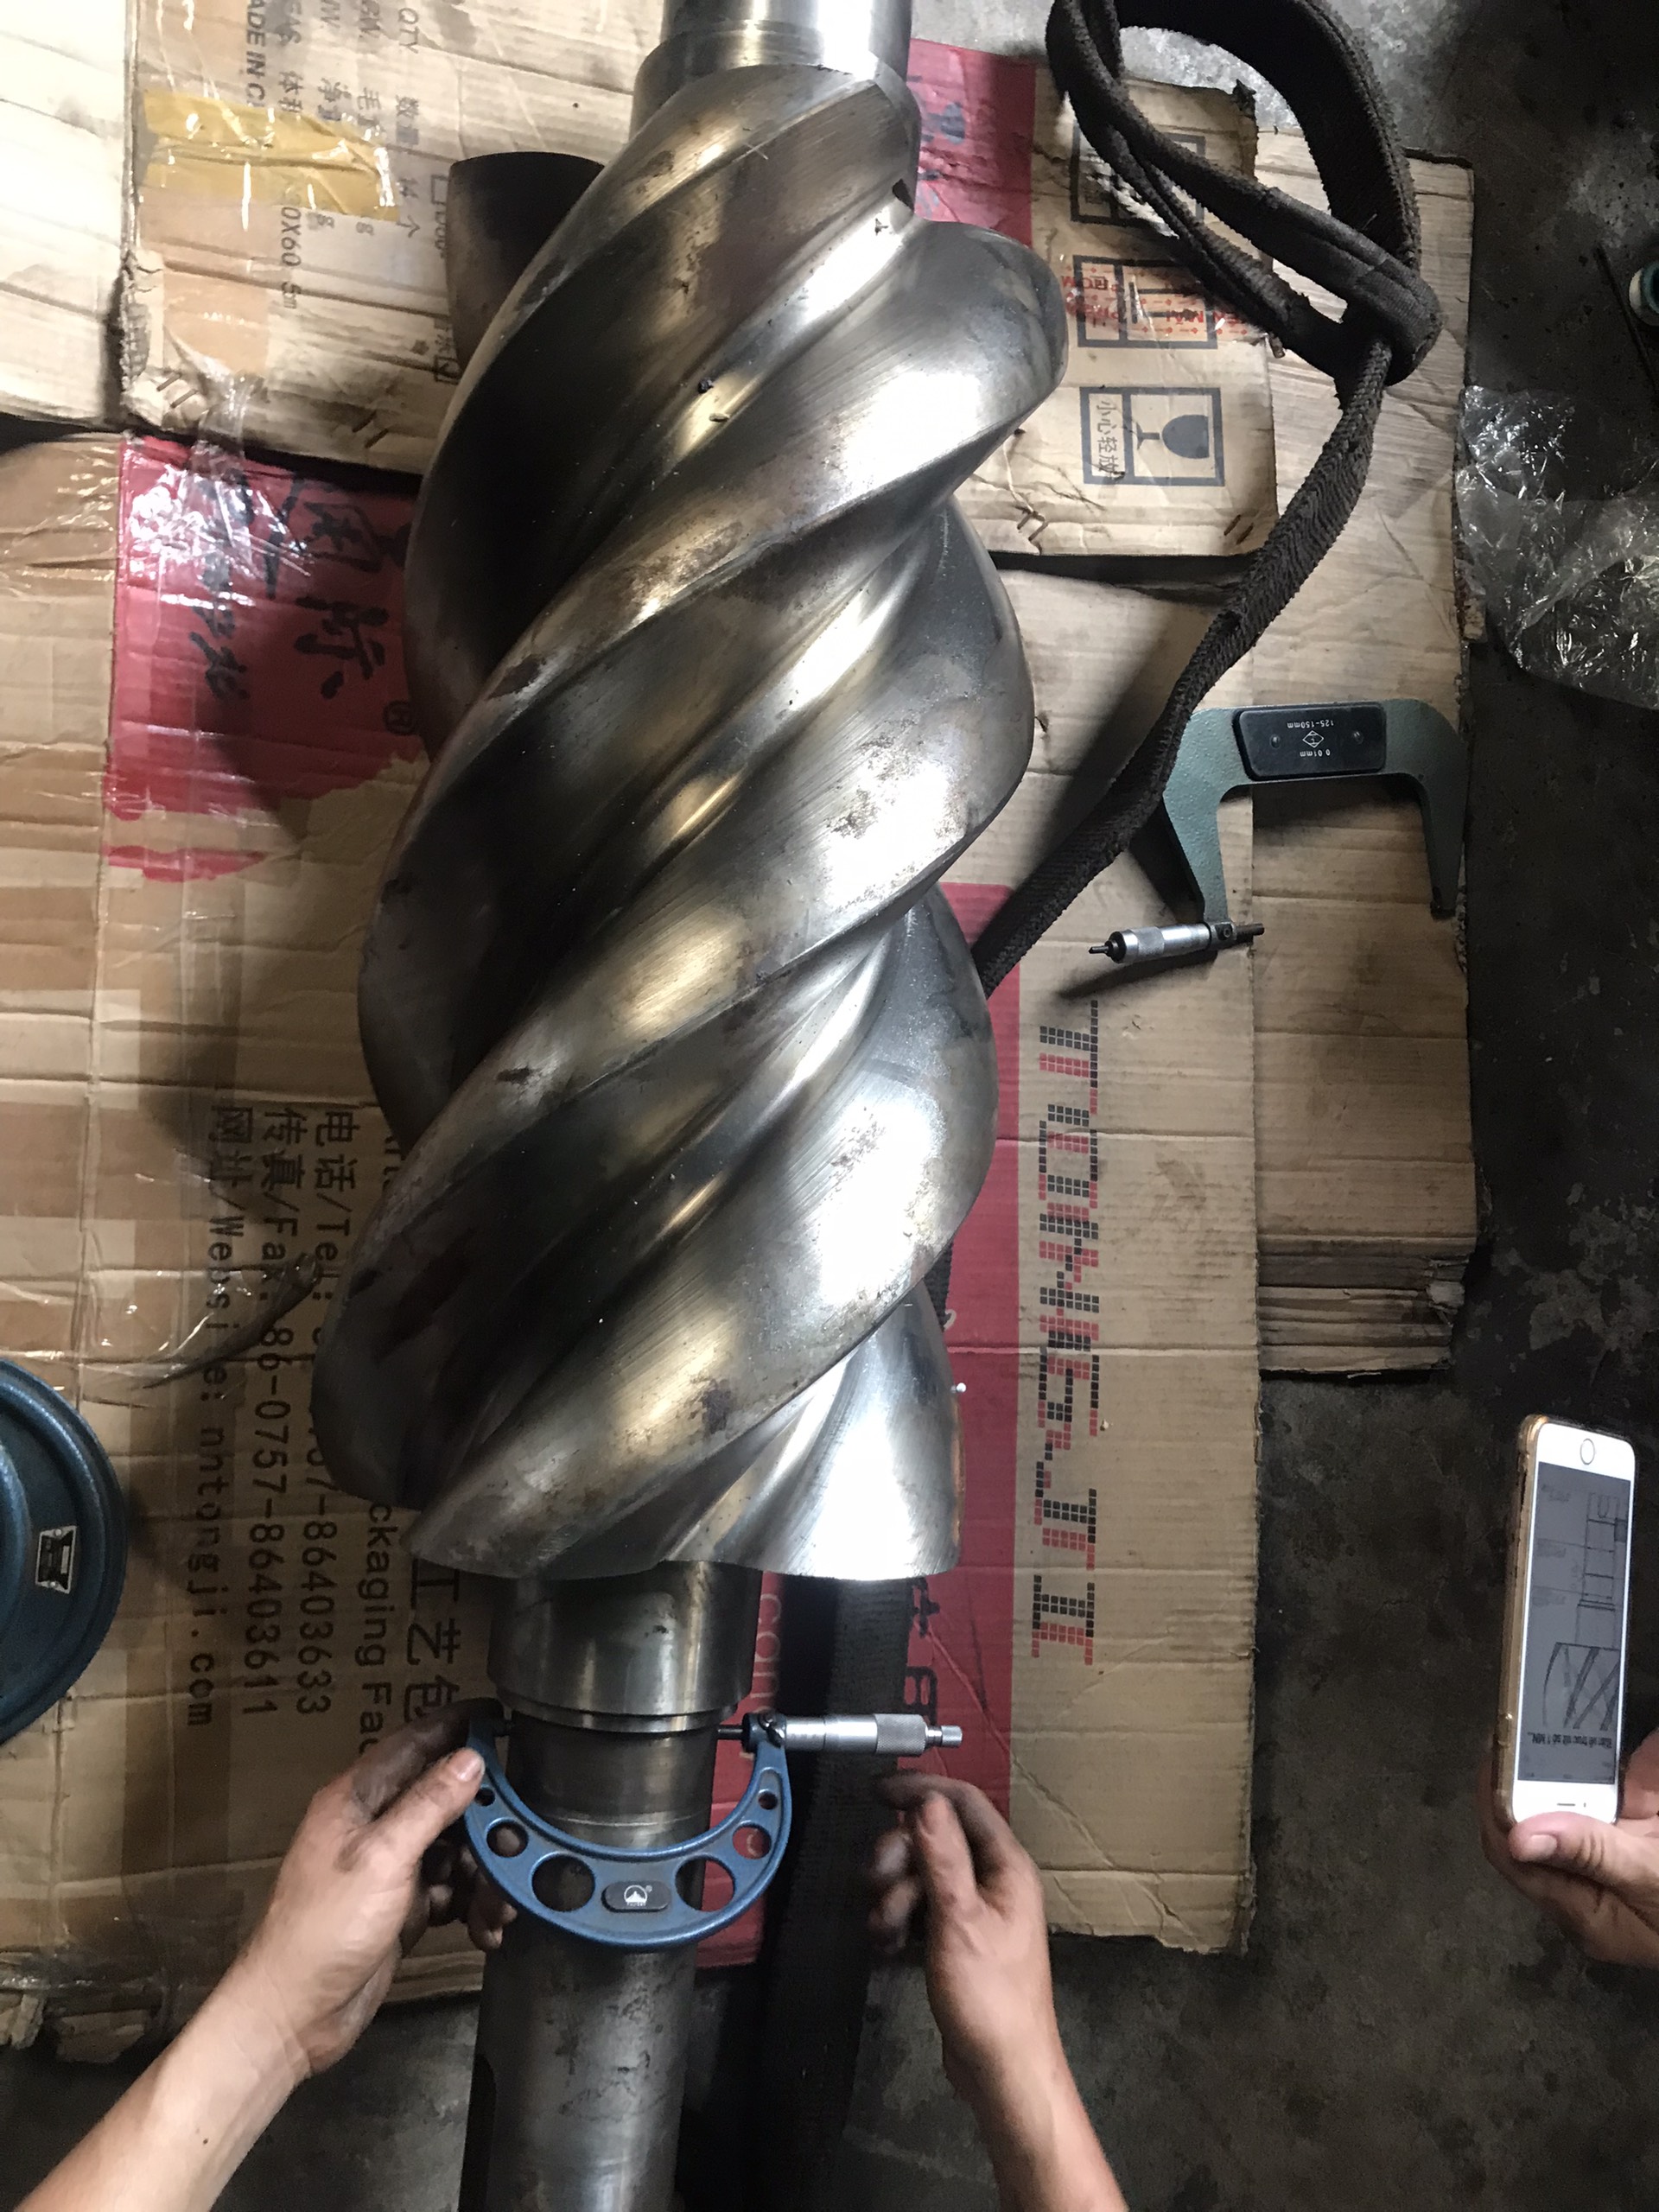
- Sử dụng panme đo kích thước thực tế: Lấy thiết bị đo panme điện tử hoặc cơ khí để đo đường kính ngoài của piston tại nhiều điểm (đầu, giữa, cuối). Các chỉ số này phải hoàn toàn trùng khớp với nhau, chứng tỏ piston không bị mài côn (đầu to đầu nhỏ), đảm bảo hành trình tịnh tiến chuẩn xác.
Câu hỏi thường gặp về xi mạ crom cứng piston thủy lực
Piston thủy lực và ty ben có phải là một không?
Về mặt học thuật cơ khí, ty ben (cần piston - rod) và piston (quả đầu nén) là hai phần riêng biệt ghép lại. Tuy nhiên, trong nhiều trường hợp gia công thực tế tại xưởng và thói quen gọi tên, người ta thường gọi chung toàn bộ cụm trục tịnh tiến lộ ra ngoài là piston hoặc ty ben. Cả hai bộ phận này đều cần được mạ crom cứng bề mặt tiếp xúc.
Việc mạ phục hồi piston cũ mất thời gian bao lâu?
Thời gian xử lý phụ thuộc vào mức độ trầy xước. Quy trình tiêu chuẩn bao gồm tẩy lớp mạ cũ, mài xóa xước, mạ điện phân bù kích thước và mài bóng hoàn thiện thường kéo dài từ 3 đến 5 ngày đối với các loại piston kích thước phổ thông.
Lớp mạ crom có bị ảnh hưởng bởi nhiệt độ cao của dầu thủy lực không?
Công nghệ mạ crom cứng cho khả năng chịu nhiệt rất tốt, có thể làm việc ổn định ở môi trường lên tới 400 độ C mà không bị thay đổi cơ tính. Dầu thủy lực thông thường chỉ hoạt động ở mức 50 - 80 độ C, do đó hoàn toàn không ảnh hưởng đến độ bền của lớp mạ.
Thông tin liên hệ
Tên doanh nghiệp: Công ty TNHH Kỹ Thuật Kim Thành Lợi
Địa chỉ: Số 63, Đường Bình Thành, Phường Bình Hưng Hòa B, Quận Bình Tân, Tp. HCM
Hotline : 0933 466 338
Email: kimthanhloivn.info@gmail.com
Website: https://ximacromcung.com/
Kết luận
Việc đảm bảo buồng nén thủy lực luôn duy trì được áp suất thiết kế là chìa khóa để vận hành các loại máy móc cơ giới hạng nặng một cách trơn tru. Thông qua phương pháp xi mạ crom cứng piston thủy lực, doanh nghiệp có thể giải quyết dứt điểm các vấn đề trầy xước, mài mòn bề mặt và ngăn chặn sự phá hủy gioăng phớt. Đầu tư vào chất lượng gia công cơ khí kết hợp xi mạ đúng chuẩn chính là chiến lược hiệu quả nhất để kéo dài tuổi thọ thiết bị và giảm thiểu thời gian "chết" của dây chuyền sản xuất.
Nếu hệ thống máy dập, xe cơ giới hoặc dây chuyền thủy lực của quý khách đang gặp tình trạng tụt áp, xì dầu do bề mặt trục bị cào xước, hãy liên hệ ngay với Công ty TNHH Kỹ Thuật Kim Thành Lợi. Chúng tôi cung cấp giải pháp gia công và xử lý bề mặt toàn diện, khôi phục kích thước chuẩn xác và mang lại độ bóng tuyệt đối cho chi tiết. Vui lòng cung cấp tình trạng bản vẽ hoặc mang phôi trực tiếp đến xưởng để được kiểm tra và tư vấn kỹ thuật chuyên sâu.
Từ khóa liên quan
Bài viết liên quan
Xi Mạ Ty Ben Thủy Lực Tại TPHCM: Giải Pháp Gia Công Phục Hồi Nhanh Chóng
Gia Công Ty Thủy Lực Theo Yêu Cầu Chuẩn Kích Thước, Chống Mài Mòn
Phục Hồi Ty Ben Thủy Lực Xi Mạ Crom: Quy Trình Kỹ Thuật Và Lợi Ích Kinh Tế

ĐÁNH GIÁ SẢN PHẨM