
Nhờ tính năng chống mài mòn, chống ăn mòn và giảm ma sát vượt trội, phương pháp xử lý bề mặt này ngày càng khẳng định vai trò quan trọng trong chế tạo máy. Các ứng dụng của xi mạ crom cứng trong cơ khí vô cùng đa dạng, trải dài từ việc phục hồi ty ben thủy lực cho đến gia tăng độ bền cho khuôn mẫu công nghiệp. Bài viết dưới đây sẽ phân tích chi tiết các giải pháp thực tế và quy trình thi công đạt chuẩn.
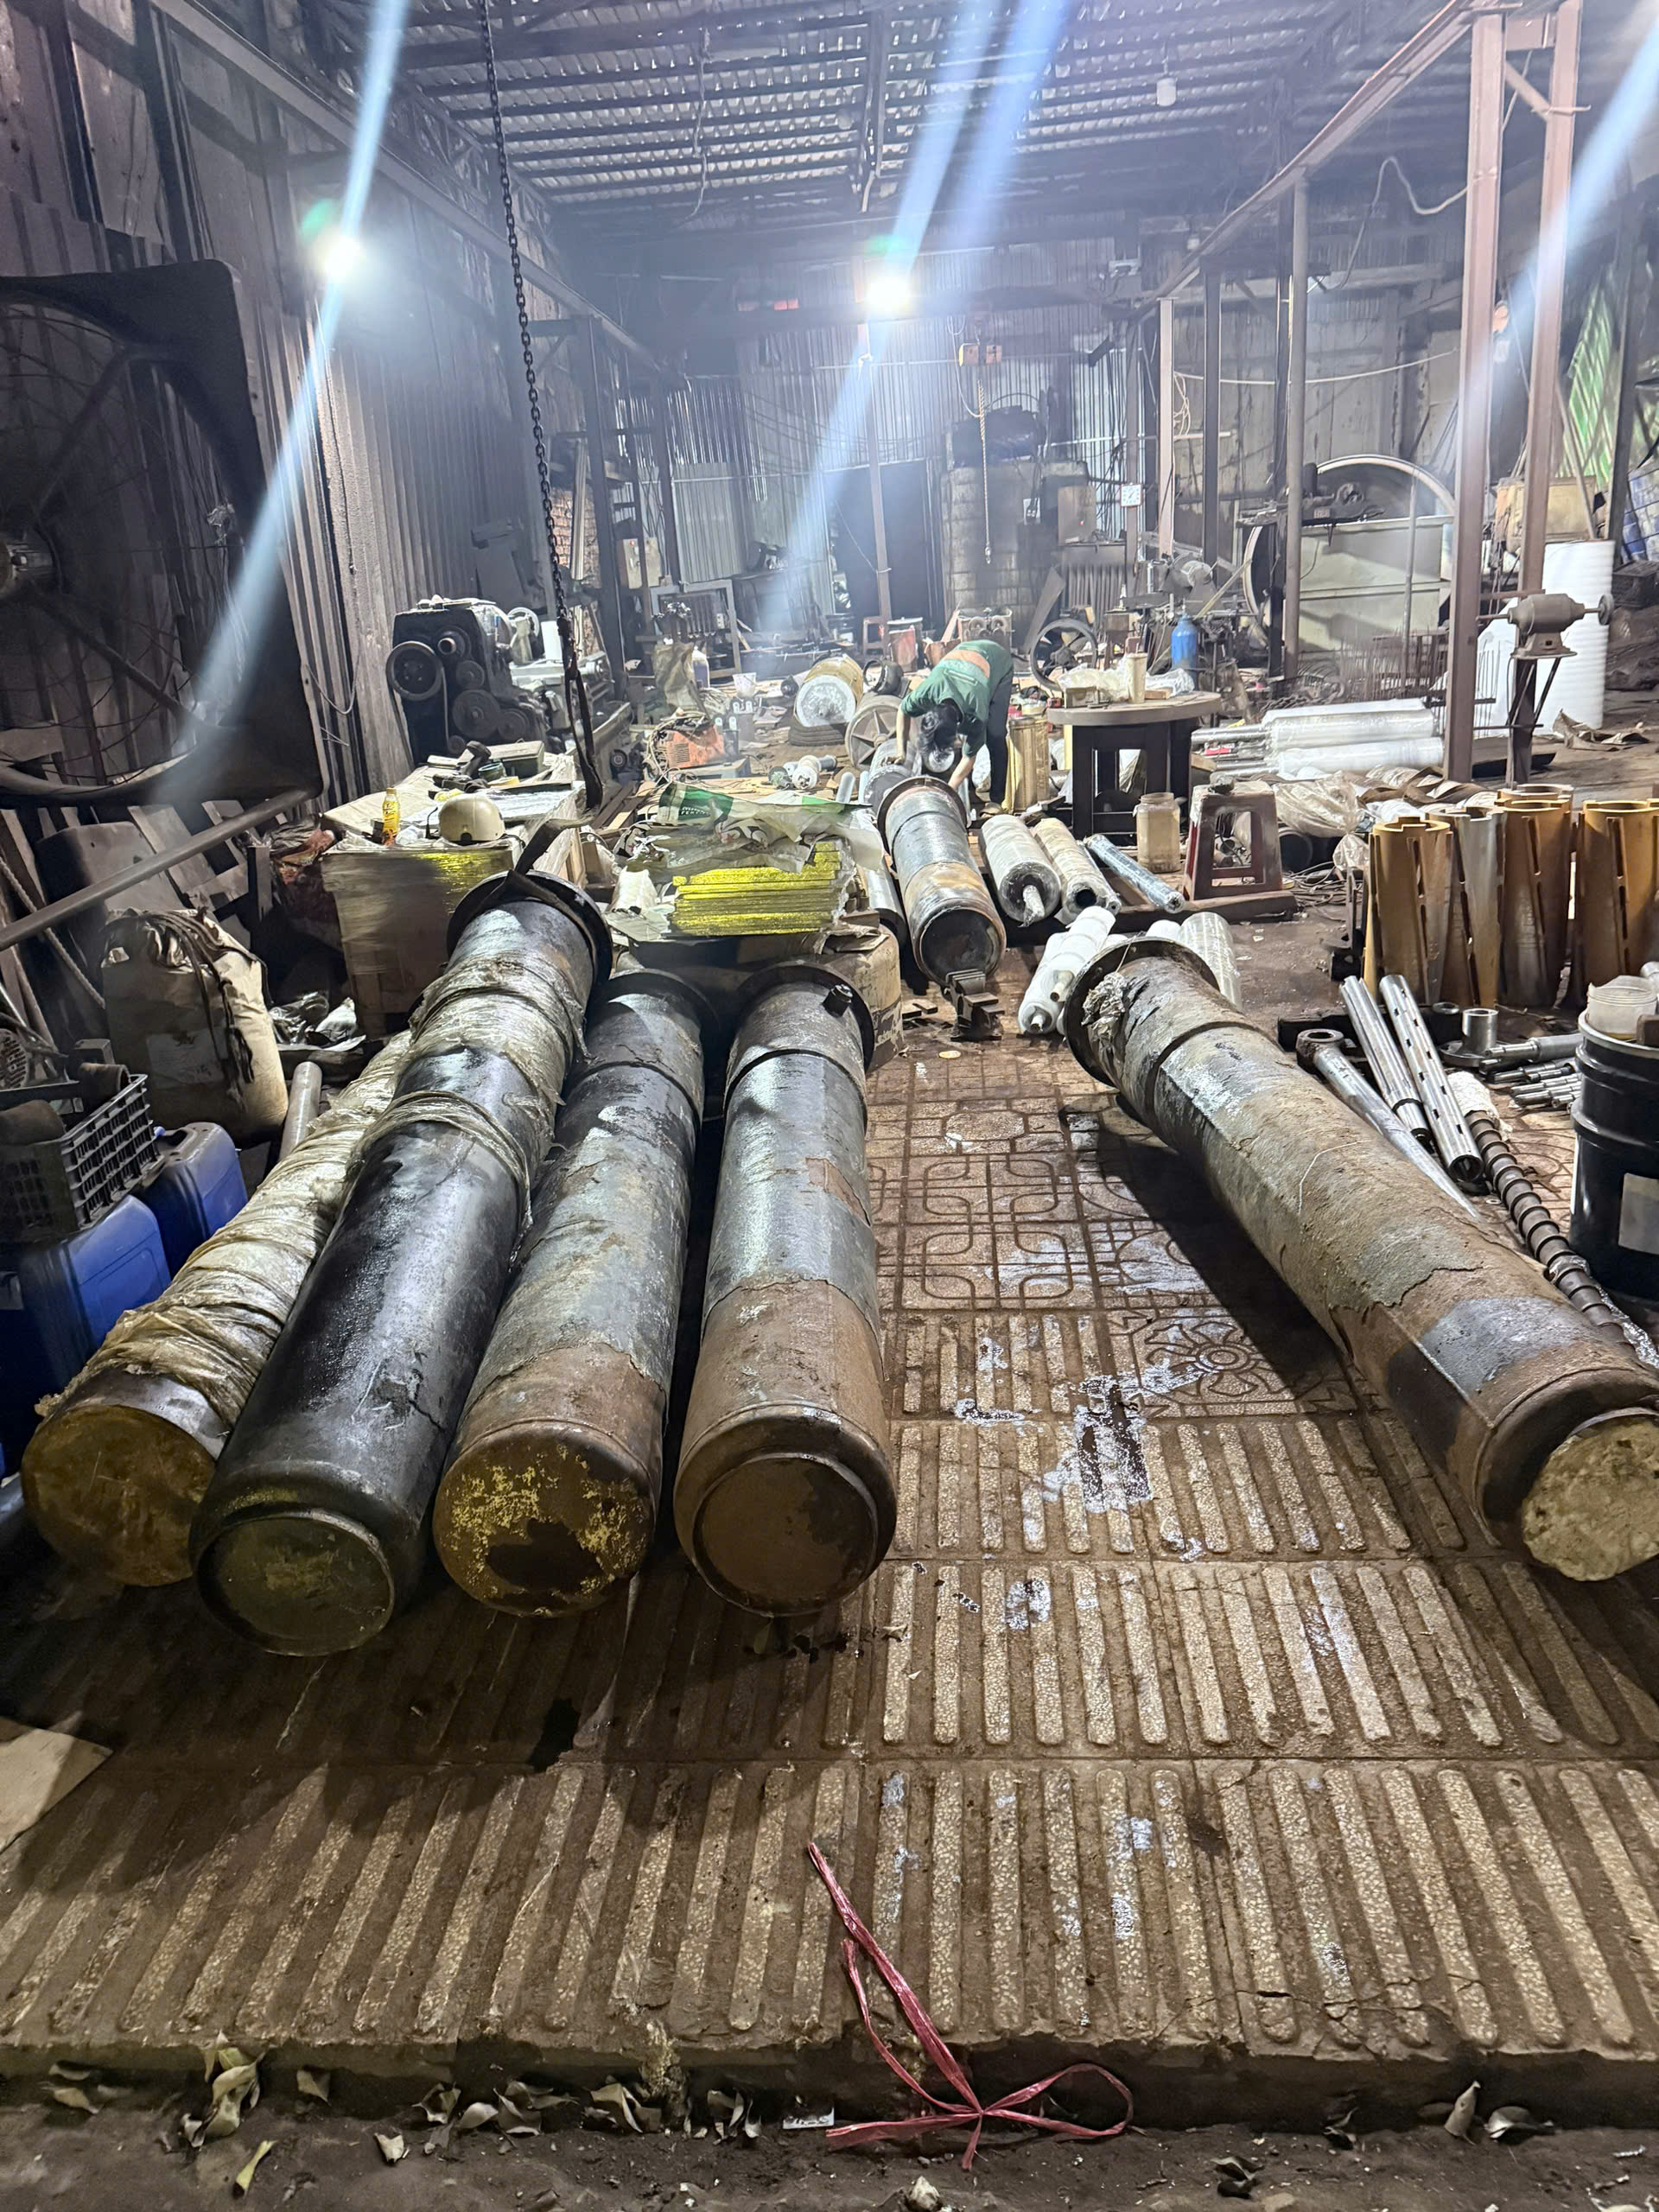
Xi mạ crom cứng trong cơ khí được ứng dụng chủ yếu để bảo vệ và phục hồi các chi tiết máy chịu mài mòn cao như ty ben thủy lực, trục rulo, xy lanh, khuôn mẫu và dụng cụ cắt. Lớp mạ crom cứng với độ cứng 60-70 HRC giúp kéo dài tuổi thọ thiết bị gấp 3-5 lần so với bề mặt thông thường.
Xi mạ crom cứng trong cơ khí là gì?

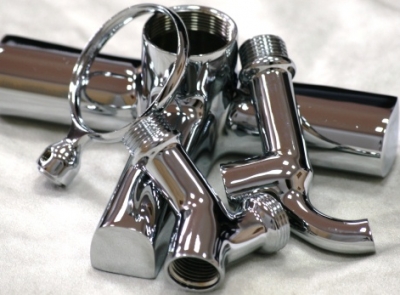
Xi mạ crom cứng là quá trình phủ một lớp crom lên bề mặt chi tiết kim loại bằng phương pháp điện phân trong dung dịch axit cromic. Khác với crom trang trí có độ dày mỏng (0,5-2 μm), lớp mạ crom cứng có độ dày từ 20-300 μm, tạo ra bề mặt có độ cứng cao (60-70 HRC), khả năng chống mài mòn và chịu nhiệt vượt trội.
Trong ngành cơ khí, xi mạ crom cứng đóng vai trò then chốt trong việc bảo vệ các chi tiết máy làm việc trong điều kiện khắc nghiệt: áp suất cao, nhiệt độ lớn, môi trường ăn mòn và ma sát liên tục. Lớp mạ crom cứng không chỉ kéo dài tuổi thọ linh kiện mà còn giúp tiết kiệm chi phí thay thế và bảo trì đáng kể cho doanh nghiệp.
- Định nghĩa xi mạ crom cứng: Phương pháp phủ lớp crom dày lên bề mặt kim loại bằng điện phân, tạo lớp bảo vệ có độ cứng 60-70 HRC và độ dày 20-300 μm.
- Vai trò của xi mạ crom cứng trong sản xuất cơ khí: Bảo vệ chi tiết máy khỏi mài mòn, ăn mòn, giảm ma sát, phục hồi kích thước chi tiết đã bị mòn.
Định nghĩa xi mạ crom cứng
Xi mạ crom cứng là quy trình điện phân phủ lớp crom lên bề mặt vật liệu nền (thép, nhôm, đồng...) trong dung dịch điện phân chứa axit cromic (CrO3) và axit sunfuric (H2SO4) với tỷ lệ 100:1. Quá trình điện phân diễn ra ở nhiệt độ 50-60°C, tạo ra lớp mạ có cấu trúc vi mô đặc biệt với độ xốp thấp và khả năng bám dính cao trên bề mặt kim loại nền. Đặc tính cơ lý của lớp mạ crom cứng bao gồm: độ cứng 60-70 HRC (Rockwell C), hệ số ma sát thấp (0,13-0,15), khả năng chống ăn mòn trong môi trường axit và kiềm yếu, và chịu nhiệt lên đến 500°C mà không bị biến tính.
Vai trò của xi mạ crom trong sản xuất cơ khí
Xi mạ crom cứng đóng vai trò quan trọng trong ngành cơ khí nhờ khả năng bảo vệ toàn diện cho các chi tiết máy. Trước hết, lớp mạ crom cứng cung cấp độ cứng bề mặt vượt trội, giúp các chi tiết chịu được tải trọng cao và va đập mà không bị biến dạng hay trầy xước. Thứ hai, khả năng chống mài mòn của lớp mạ giúp giảm đáng kể tốc độ hao mòn tự nhiên, kéo dài chu kỳ bảo trì và thay thế linh kiện. Ngoài ra, lớp mạ crom tạo bề mặt nhẵn bóng với hệ số ma sát thấp, giảm thiểu tổn thất năng lượng do ma sát và nâng cao hiệu suất vận hành của máy móc.
Ứng dụng phổ biến của xi mạ crom cứng trong cơ khí
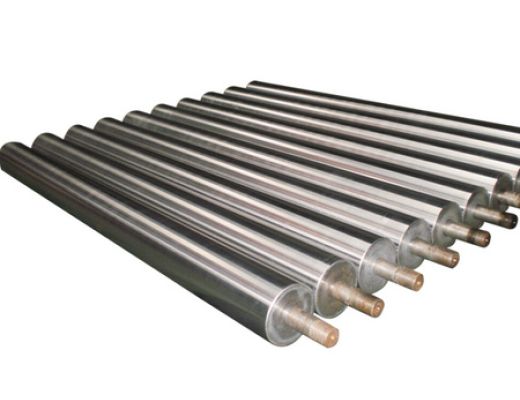
Xi mạ crom cứng được ứng dụng rộng rãi trong nhiều lĩnh vực cơ khí khác nhau, từ thủy lực công nghiệp đến sản xuất khuôn mẫu. Mỗi ứng dụng đòi hỏi các thông số kỹ thuật riêng biệt về độ dày lớp mạ, độ nhám bề mặt và khả năng chịu tải. Việc lựa chọn đúng tiêu chuẩn xi mạ giúp tối ưu hóa hiệu quả bảo vệ và chi phí đầu tư cho doanh nghiệp.
- Xi mạ crom cứng cho xi lanh thủy lực: Bảo vệ bề mặt xy lanh, tăng độ kín và giảm ma sát với seal.
- Xi mạ crom cứng cho trục và ổ trục: Chống mài mòn, giảm ma sát, kéo dài tuổi thọ trục cơ khí.
- Xi mạ crom cứng cho khuôn mẫu và dụng cụ cắt: Tăng độ bền mài mòn, nâng cao năng suất sản xuất.
- Xi mạ crom cứng cho pít tông và vòng bi: Chịu áp suất, nhiệt độ cao trong động cơ và máy móc.
Xi mạ crom cứng cho xi lanh thủy lực
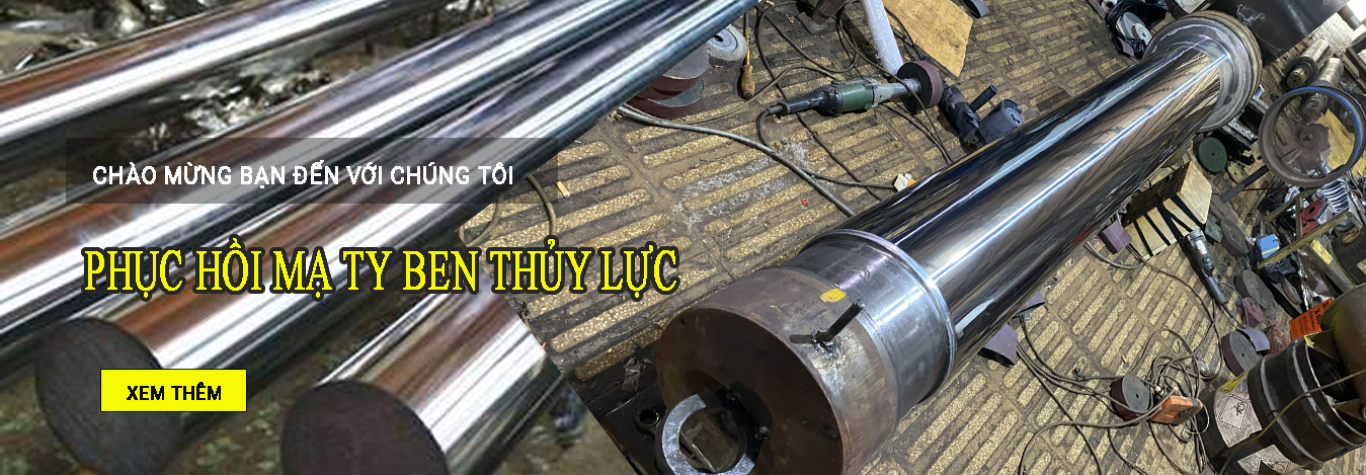
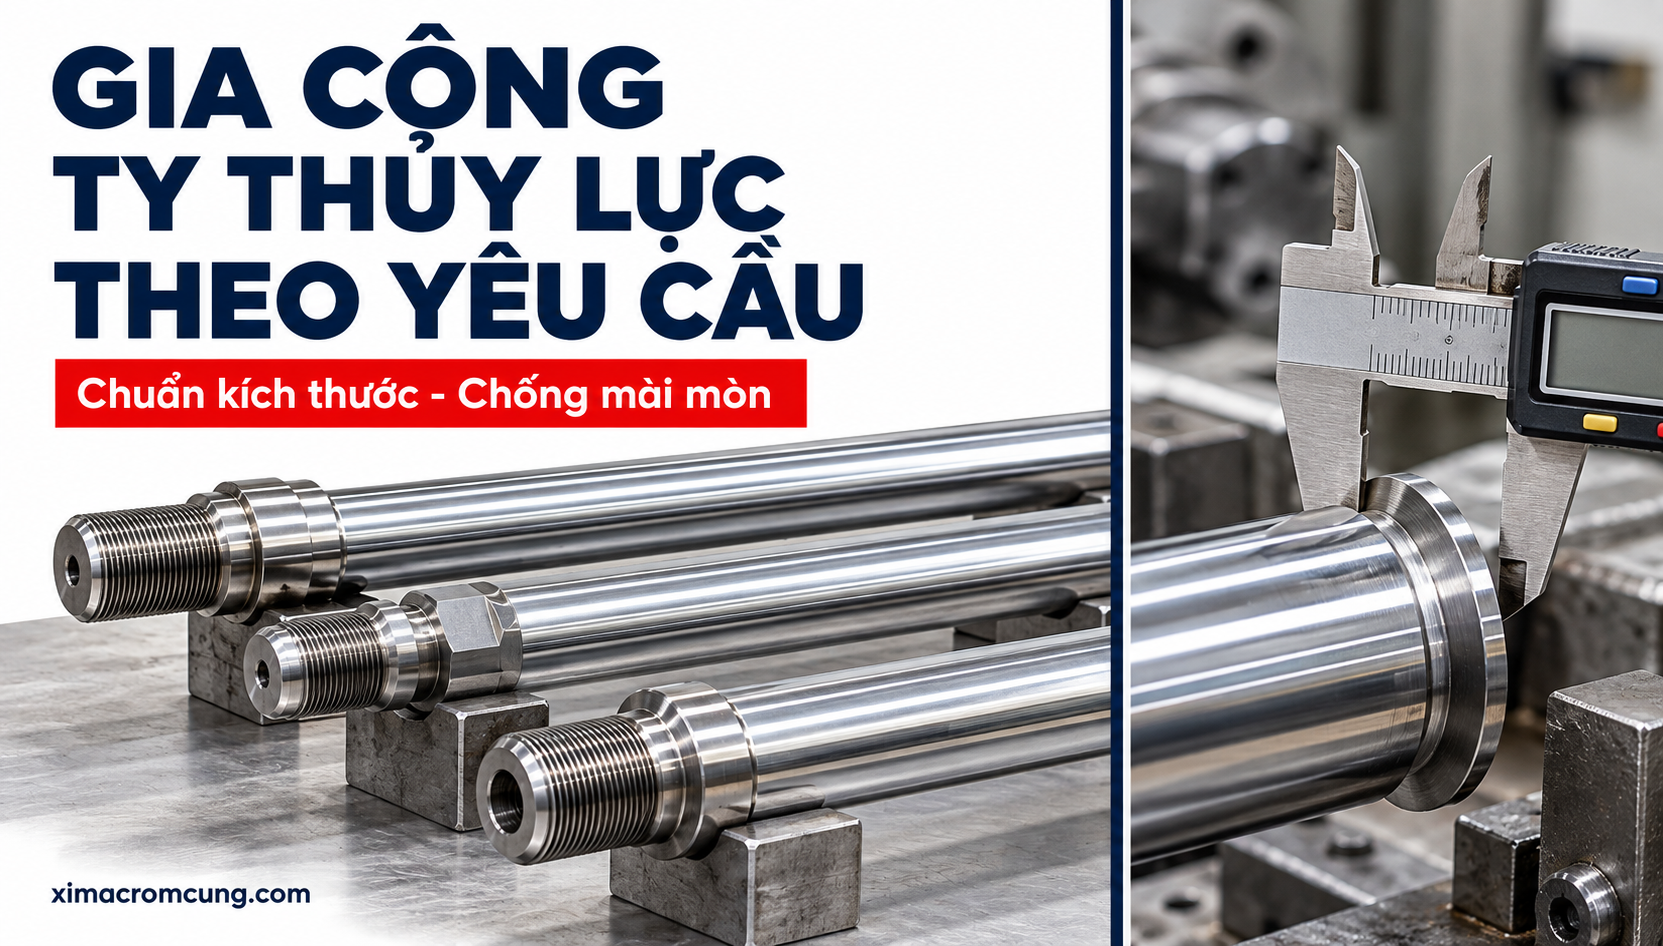
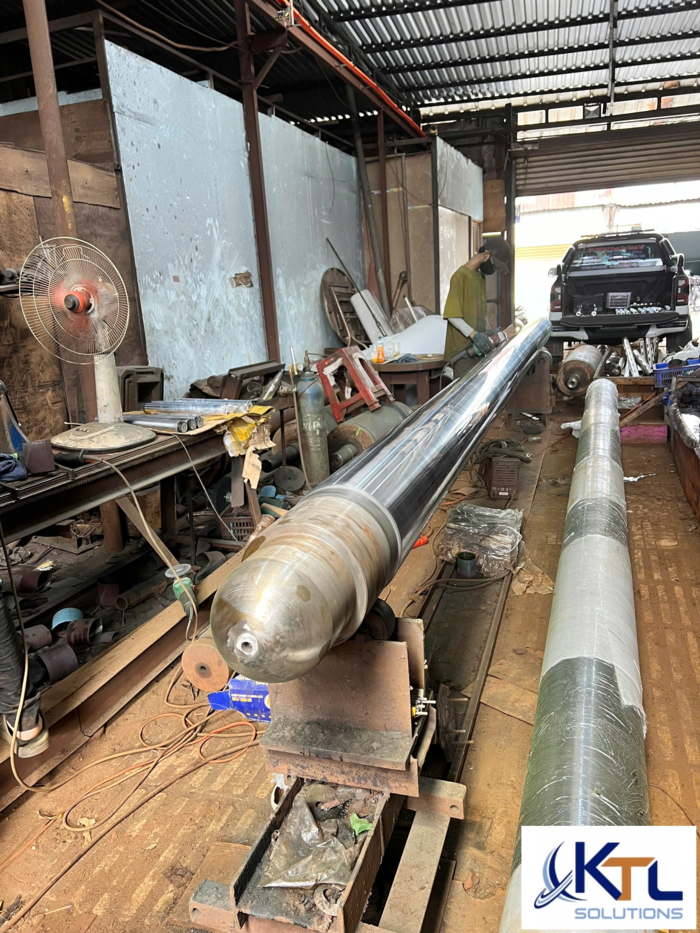
Xi lanh thủy lực là một trong những ứng dụng quan trọng nhất của xi mạ crom cứng trong ngành cơ khí. Ty ben thủy lực và xy lanh làm việc liên tục với áp suất dầu cao, đòi hỏi bề mặt có độ nhẵn cao và khả năng chống mài mòn ưu việt. Lớp mạ crom cứng với độ dày 20-50 μm giúp xy lanh đạt độ nhám bề mặt chỉ 0,1-0,3 μm, đảm bảo khe hở làm kín hoàn hảo với các seal cao su hoặc seal polyurethane. Trong ngành thủy điện, xi mạ crom cứng được sử dụng để phục hồi các ty ben cửa van và hệ thống nâng hạ của đập thủy điện, giúp kéo dài tuổi thọ thiết bị trong môi trường làm việc khắc nghiệt với nước và bùn.
Xi mạ crom cứng cho trục và ổ trục
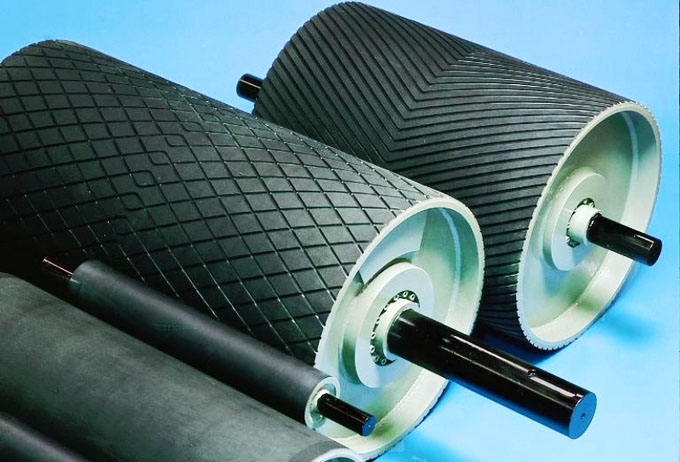
Trục và ổ trục là các chi tiết chịu tải trọng lớn và hoạt động liên tục trong hầu hết các máy móc công nghiệp. Xi mạ crom cứng cho trục giúp tạo lớp bảo vệ có độ cứng cao (60-70 HRC) và hệ số ma sát thấp, giảm thiểu hao mòn tự nhiên trên bề mặt trục. Quy trình xi mạ đòi hỏi độ chính xác cao để đảm bảo độ đồng tâm và khe hở lắp ghép chính xác. Đối với trục rulo trong ngành sản xuất giấy, nhựa và kim loại tấm, lớp mạ crom cứng đảm bảo bề mặt rulo đạt độ nhám đồng đều, giúp sản phẩm đạt chất lượng cao và duy trì năng suất ổn định.
Xi mạ crom cứng cho khuôn mẫu và dụng cụ cắt
Khuôn mẫu và dụng cụ cắt là nhóm sản phẩm cơ khí được hưởng lợi đáng kể từ xi mạ crom cứng. Lớp mạ crom cứng tạo bề mặt chịu mài mòn cao, kéo dài tuổi thọ của khuôn đúc nhựa, khuôn dập và khuôn đùn trong các dây chuyền sản xuất khối lượng lớn. Với khuôn mẫu, lớp mạ crom cứng còn cải thiện khả năng giải phóng sản phẩm, giảm ma sát và nâng cao chất lượng bề mặt sản phẩm đúc. Đối với dụng cụ cắt như dao, lưỡi cắt và bạc dẫn hướng, xi mạ crom cứng giúp duy trì độ sắc bén và khả năng cắt ổn định trong thời gian dài, đặc biệt quan trọng trong các ứng dụng cắt tốc độ cao.
Xi mạ crom cứng cho pít tông và vòng bi
Pít tông và vòng bi là các chi tiết hoạt động trong môi trường có áp suất và nhiệt độ cao, đòi hỏi lớp bảo vệ bề mặt đặc biệt hiệu quả. Xi mạ crom cứng cho pít tông tạo bề mặt chịu mài mòn cao, giảm ma sát với thành xi lanh và nâng cao hiệu suất hoạt động của động cơ. Lớp mạ crom cứng trên pít tông thường có độ dày từ 20-50 μm tùy theo yêu cầu kỹ thuật của từng ứng dụng cụ thể. Đối với vòng bi, xi mạ crom cứng được sử dụng trên các bề mặt làm việc để tăng cường khả năng chống mài mòn và chịu tải, đặc biệt trong các ứng dụng có tải trọng cao và tốc độ quay lớn.
Xem thêm: Chuyên Xi Mạ Crom Cứng Cho Doanh Nghiệp – Uy Tín, Độ Bền Cao
Quy trình xi mạ crom cứng tiêu chuẩn
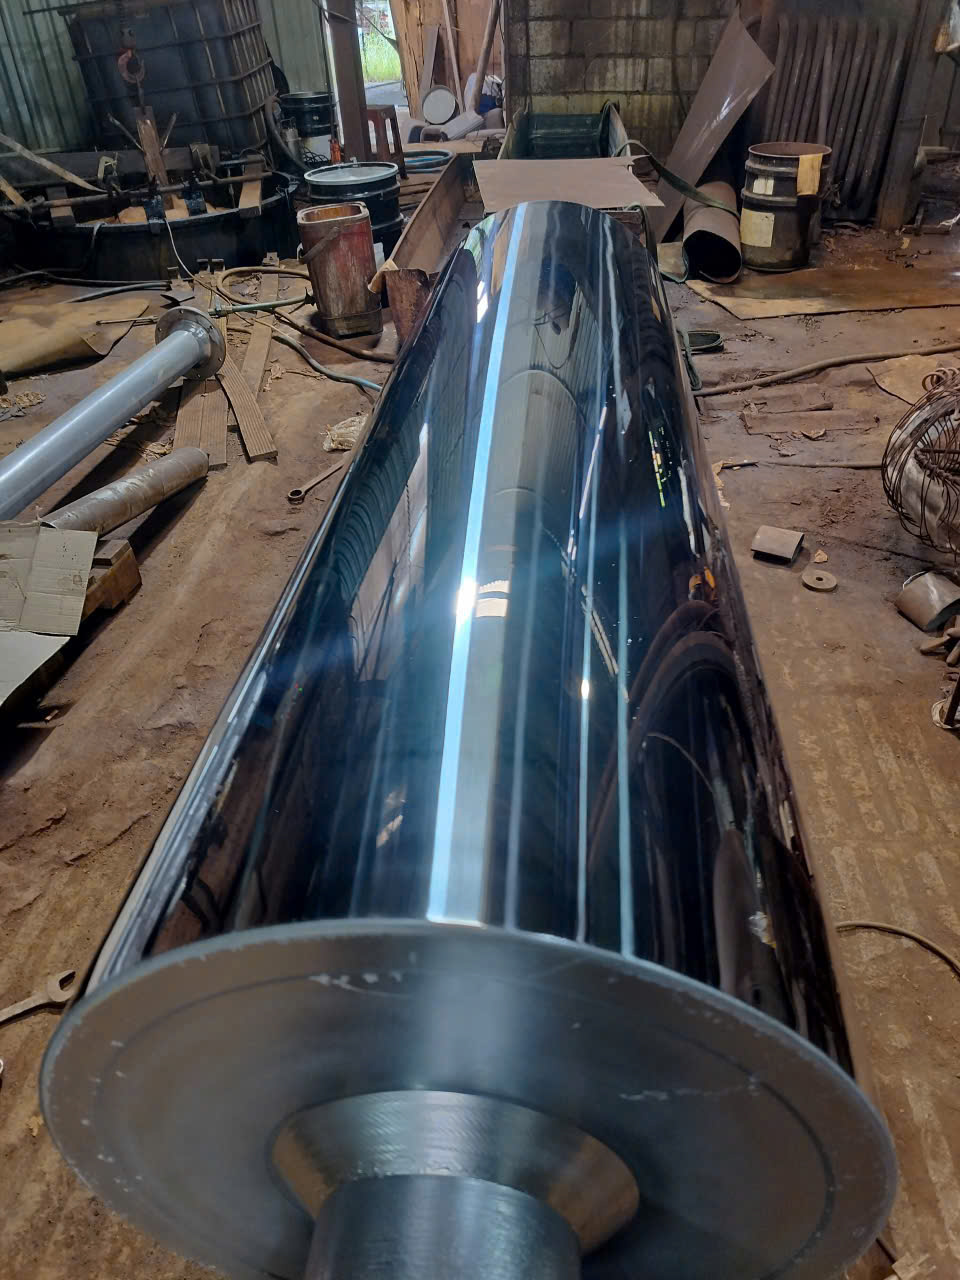
Quy trình xi mạ crom cứng tiêu chuẩn bao gồm 4 bước chính: xử lý bề mặt, chuẩn bị dung dịch, thực hiện xi mạ điện phân và hoàn thiện sản phẩm. Mỗi bước đều đòi hỏi kiểm soát nghiêm ngặt các thông số kỹ thuật để đảm bảo chất lượng lớp mạ đạt yêu cầu. Đặc biệt, quy trình xi mạ crom cứng sử dụng các hóa chất độc hại, đòi hỏi tuân thủ nghiêm ngặt các quy định về an toàn lao động và xử lý chất thải.
Bước 1: Xử lý bề mặt trước xi mạ
Xử lý bề mặt là bước quan trọng nhất quyết định chất lượng bám dính của lớp mạ crom. Quy trình bắt đầu bằng việc gia công cơ khí để loại bỏ các khuyết tật bề mặt như vết xước, bavia hoặc lớp oxit cũ. Tiếp theo, bề mặt được mài và đánh bóng để đạt độ nhám theo yêu cầu kỹ thuật. Sau đó, chi tiết được tẩy dầu mỡ bằng dung dịch kiềm ở nhiệt độ 60-80°C trong 10-20 phút, rửa sạch bằng nước, và ngâm trong dung dịch axit (axit clohydric hoặc axit sunfuric loãng) để loại bỏ gỉ sét. Cuối cùng, chi tiết được rửa sạch hoàn toàn và có thể được mạ lớp đồng nền trước khi xi mạ crom nếu cần thiết.
Bước 2: Chuẩn bị dung dịch điện giải crom
Dung dịch xi mạ crom cứng (dung dịch crom tiêu chuẩn) bao gồm axit cromic (CrO3) với nồng độ 150-400 g/l và axit sunfuric (H2SO4) với nồng độ 1,5-4 g/l. Tỷ lệ axit cromic và axit sunfuric phải được duy trì trong khoảng 100:1 đến 150:1 để đảm bảo quá trình điện phân diễn ra ổn định. Dung dịch được pha chế bằng nước khử ion để loại bỏ các tạp chất ảnh hưởng đến chất lượng lớp mạ. Trước khi đưa vào sản xuất, dung dịch cần được kiểm tra pH, nồng độ và nhiệt độ để đảm bảo các thông số nằm trong phạm vi cho phép.
Bước 3: Thực hiện quá trình xi mạ điện phân
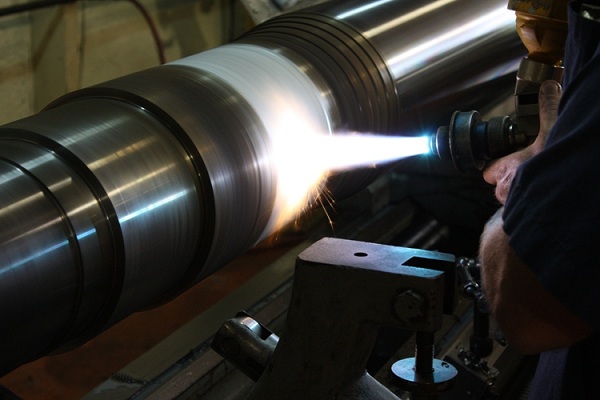
Quá trình xi mạ điện phân được thực hiện trong bể mạ với anot là chì hoặc hợp kim chì-kẽm, catot là chi tiết cần mạ. Các thông số điện phân cần kiểm soát chặt chẽ bao gồm: nhiệt độ dung dịch duy trì trong khoảng 50-60°C (tối ưu 55°C), mật độ dòng điện từ 20-60 A/dm² tùy theo yêu cầu về độ dày và chất lượng lớp mạ, và thời gian xi mạ được tính toán dựa trên độ dày yêu cầu với tốc độ lắng đọng crom khoảng 25 μm/giờ. Quá trình xi mạ crom cứng tạo ra khí hiđro và ôxi tại các điện cực, cần có hệ thống thông gió và hút khí hiệu quả để đảm bảo an toàn cho công nhân.
Bước 4: Hoàn thiện và kiểm tra chất lượng
Sau khi xi mạ, chi tiết được rửa sạch bằng nước để loại bỏ dung dịch dư trên bề mặt. Bước hoàn thiện bao gồm mài, đánh bóng hoặc xử lý bề mặt bằng phương pháp micro-peening để đạt độ nhám theo yêu cầu kỹ thuật. Đối với các chi tiết cần độ chính xác cao như ty ben thủy lực hoặc trục rulo, bước mài được thực hiện sau xi mạ để đạt kích thước chính xác. Kiểm tra chất lượng lớp mạ bao gồm: đo độ dày lớp mạ bằng phương pháp từ tính hoặc dò xạ, kiểm tra độ cứng bề mặt bằng thang Rockwell, kiểm tra độ bám dính bằng phương pháp uốn hoặc cắt, và kiểm tra độ nhám bề mặt bằng máy đo độ nhám.
Xem thêm: Xưởng Gia Công Chế Tạo Ty Ben Theo Yêu Cầu – Chất Lượng, Uy Tín
Những lưu ý quan trọng khi xi mạ crom cứng trong cơ khí
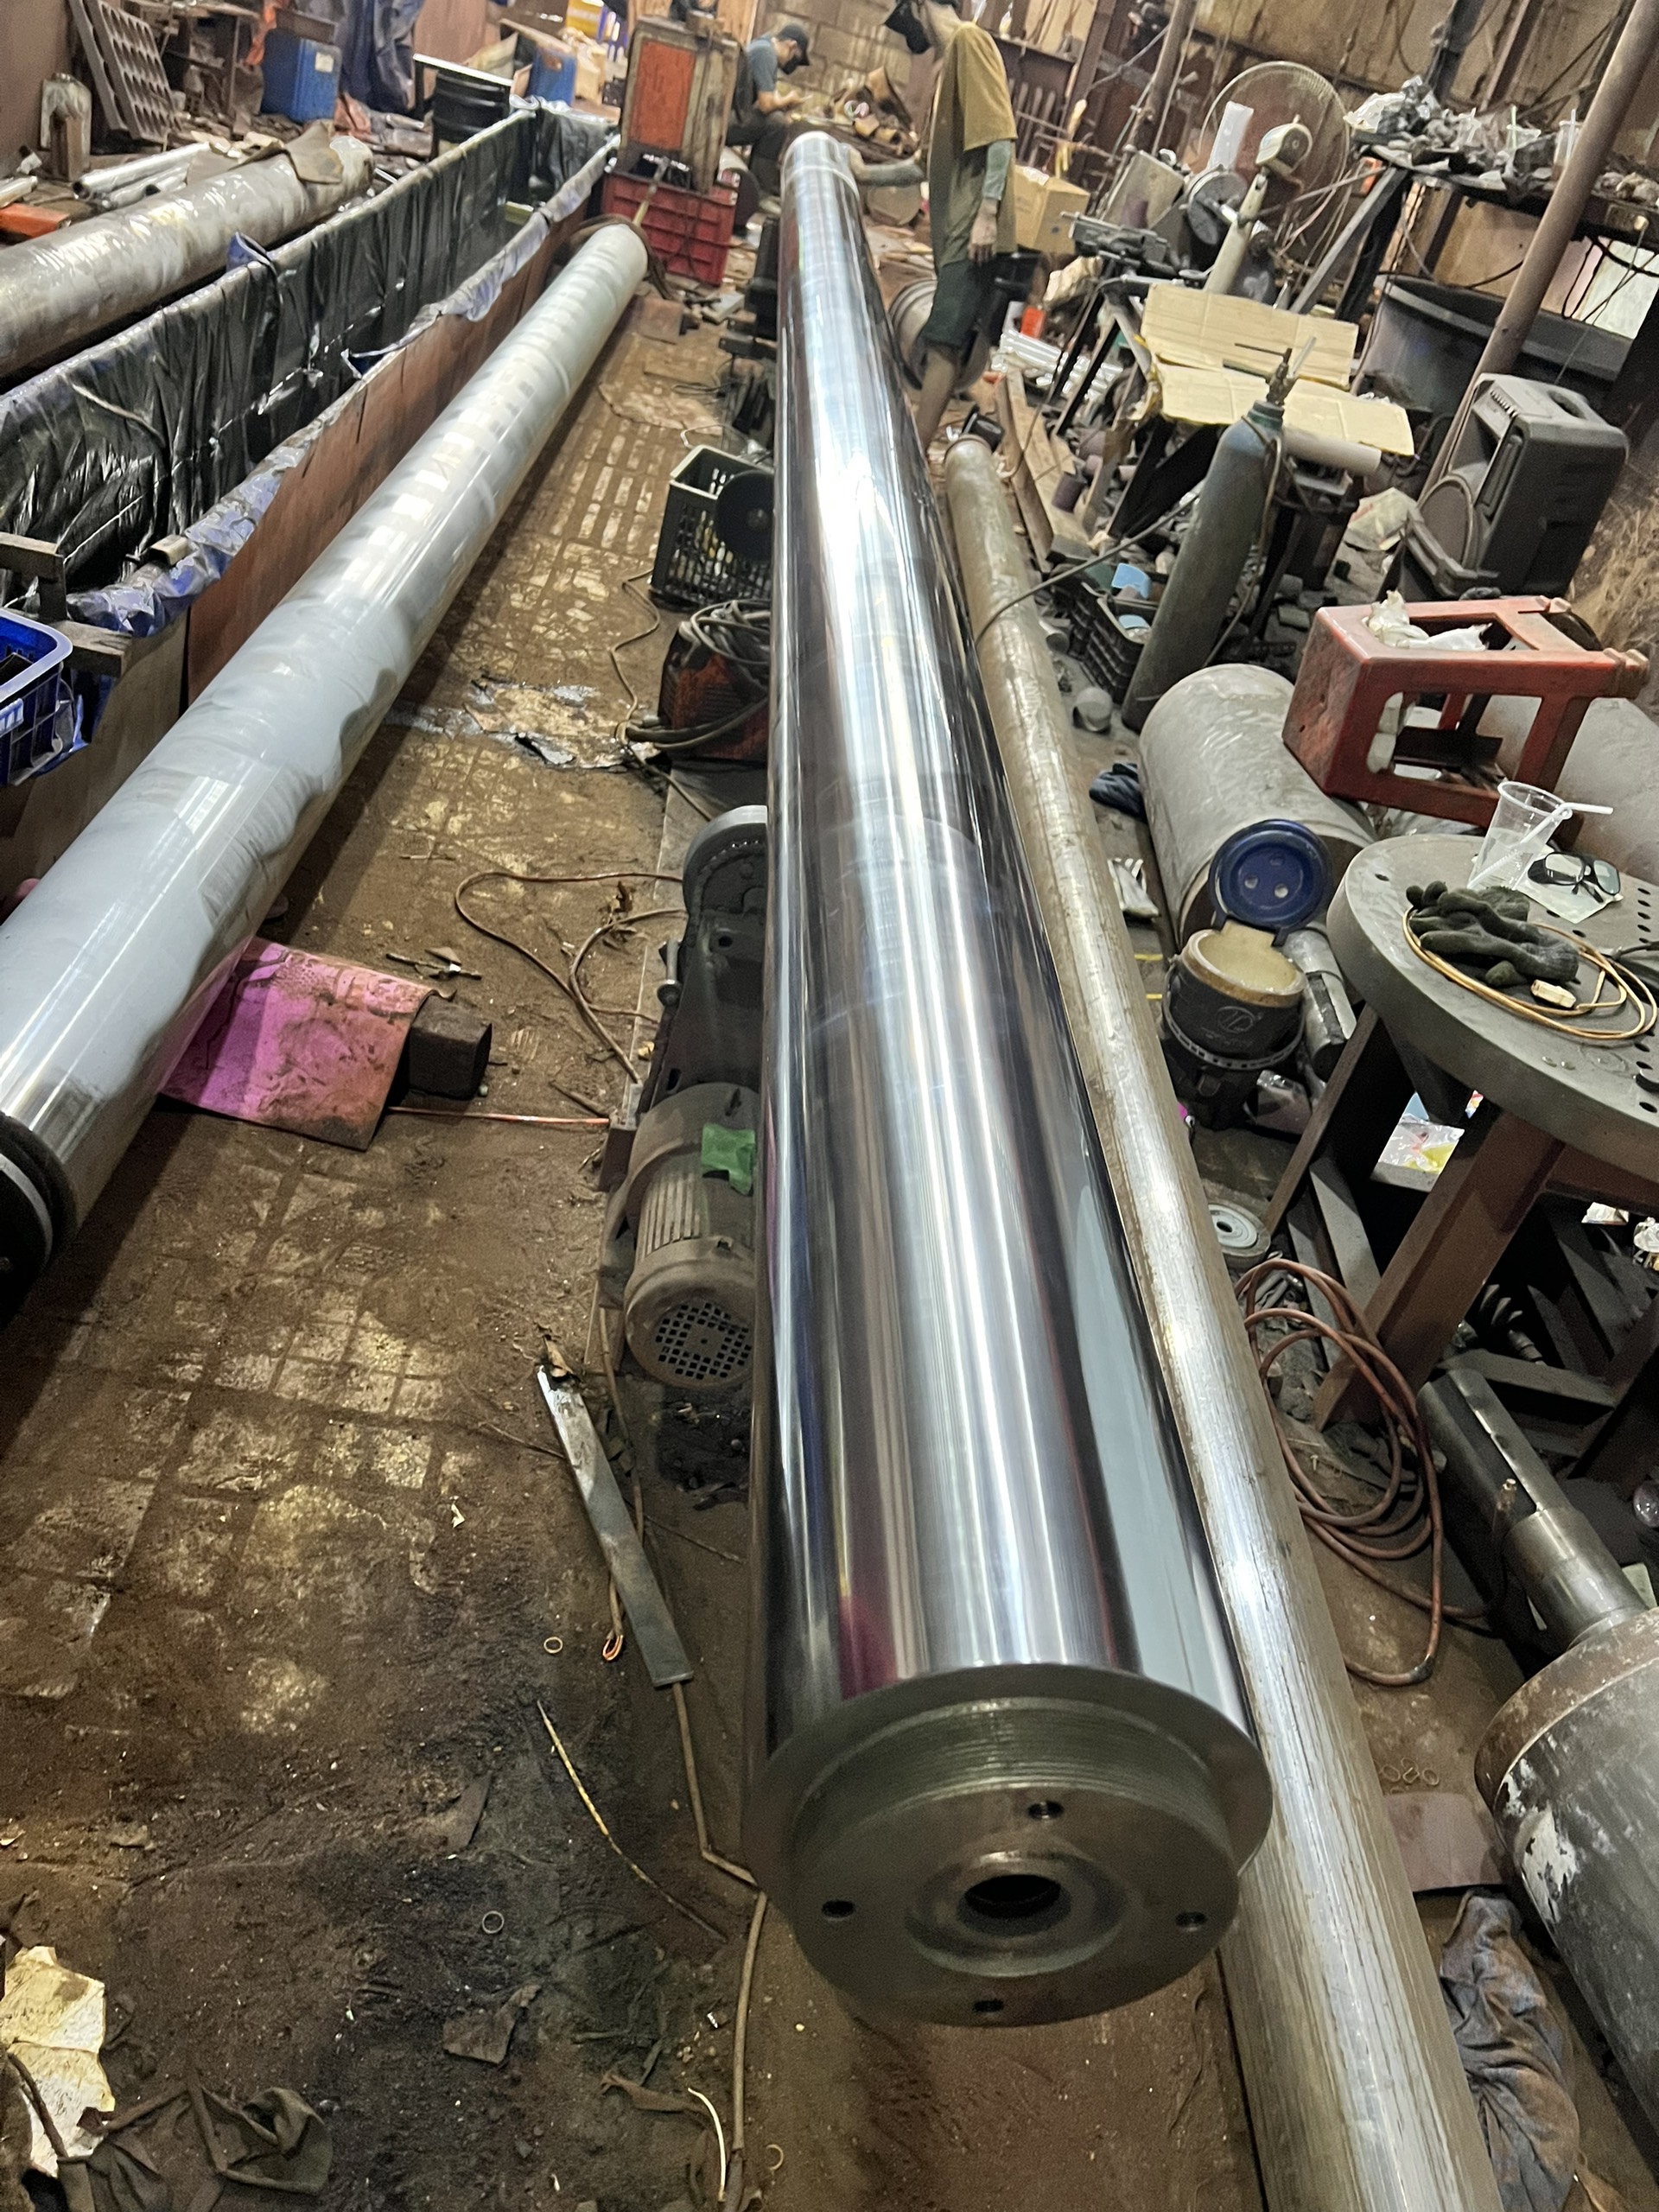
Khi thực hiện xi mạ crom cứng cho các chi tiết cơ khí, doanh nghiệp cần lưu ý nhiều yếu tố kỹ thuật và quản lý để đảm bảo hiệu quả đầu tư. Việc hiểu rõ các yêu cầu về độ dày lớp mạ, tiêu chuẩn an toàn và cách lựa chọn đơn vị cung cấp dịch vụ phù hợp sẽ giúp tối ưu hóa kết quả và tránh các rủi ro không đáng có trong quá trình sản xuất.
- Yêu cầu về độ dày lớp mạ: Ty ben thủy lực 20-50 μm, trục rulo 30-100 μm, khuôn mẫu 100-300 μm.
- An toàn lao động: Xử lý chất thải crom hóa chất, trang bị bảo hộ cho công nhân, tuân thủ quy định môi trường.
- Chọn đơn vị cung cấp dịch vụ xi mạ uy tín: Công nghệ tiên tiến, kinh nghiệm, tiến độ nhanh, cam kết chất lượng.
Yêu cầu về độ dày lớp mạ crom cứng
Độ dày lớp mạ crom cứng là thông số quan trọng nhất quyết định khả năng bảo vệ và tuổi thọ của chi tiết sau xi mạ. Đối với ty ben thủy lực làm việc trong điều kiện áp suất trung bình, độ dày lớp mạ từ 20-30 μm là phù hợp. Với các ty ben làm việc trong môi trường có bùn, cát hoặc hạt mài, độ dày cần tăng lên 40-50 μm để đảm bảo lớp mạ có thể chịu được mài mòn trong thời gian dài. Đối với trục rulo trong ngành sản xuất giấy và nhựa, độ dày thường từ 30-100 μm tùy theo tải trọng và tốc độ vận hành. Khuôn mẫu và dụng cụ cắt có thể yêu cầu độ dày lên đến 100-300 μm hoặc hơn để đạt tuổi thọ cao nhất trong các dây chuyền sản xuất khối lượng lớn. Việc xác định độ dày phù hợp cần dựa trên các yếu tố: môi trường làm việc, tải trọng, chu kỳ hoạt động và tuổi thọ yêu cầu của chi tiết.
An toàn lao động và bảo vệ môi trường
Xi mạ crom cứng sử dụng các hóa chất nguy hiểm như axit cromic và axit sunfuric, đòi hỏi các biện pháp an toàn nghiêm ngặt trong quá trình vận hành. Công nhân làm việc trong phân xưởng xi mạ crom cần được trang bị đầy đủ thiết bị bảo hộ cá nhân bao gồm: găng tay cao su chịu axit, kính bảo hộ, mặt nạ phòng độc và quần áo bảo hộ chuyên dụng. Về bảo vệ môi trường, dung dịch thải sau xi mạ crom chứa crom hóa trị 6 (Cr6+) là chất gây ung thư và độc hại cho hệ sinh thái. Doanh nghiệp xi mạ cần có hệ thống xử lý nước thải riêng biệt để khử crom hóa trị 6 thành crom hóa trị 3 trước khi xả thải ra môi trường. Các quy định về giới hạn xả thải crom cần được tuân thủ nghiêm ngặt để bảo vệ sức khỏe cộng đồng và môi trường sinh thái.
Chọn đơn vị cung cấp dịch vụ xi mạ uy tín
Việc lựa chọn đơn vị cung cấp dịch vụ xi mạ crom cứng uy tín là yếu tố quyết định chất lượng sản phẩm và hiệu quả đầu tư của doanh nghiệp. Khi đánh giá nhà cung cấp, cần xem xét các tiêu chí: năng lực kỹ thuật với đội ngũ nhân sự giàu kinh nghiệm và được đào tạo bài bản, hệ thống thiết bị hiện đại với công nghệ xi mạ tiên tiến, khả năng kiểm soát chất lượng nghiêm ngặt theo tiêu chuẩn công nghiệp, và tiến độ giao hàng nhanh chóng đáp ứng yêu cầu sản xuất. Đặc biệt, đối với các chi tiết có yêu cầu kỹ thuật cao như ty ben thủy lực hay trục rulo, nên chọn đơn vị có kinh nghiệm trong ngành thủy lực và thủy điện, có khả năng tư vấn kỹ thuật chuyên sâu và cam kết bảo hành sản phẩm sau xi mạ.
Câu Hỏi Thường Gặp
Độ dày lớp mạ crom cứng tiêu chuẩn cho chi tiết cơ khí là bao nhiêu?
Độ dày lớp mạ crom cứng tiêu chuẩn dao động từ 20-300 μm tùy theo ứng dụng. Cụ thể: ty ben thủy lực 20-50 μm, trục rulo 30-100 μm, khuôn mẫu và dụng cụ cắt 100-300 μm.
Xi mạ crom cứng có thể phục hồi chi tiết bị mòn không?
Có, xi mạ crom cứng là phương pháp phục hồi hiệu quả cho các chi tiết bị mòn. Lớp mạ có thể bổ sung kích thước đã bị mòn, sau đó gia công cơ khí để đạt kích thước danh nghĩa. Phương pháp này tiết kiệm chi phí so với thay thế chi tiết mới.
Tuổi thọ lớp mạ crom cứng trong ứng dụng cơ khí là bao lâu?
Tuổi thọ lớp mạ crom cứng phụ thuộc vào điều kiện vận hành và độ dày lớp mạ. Trong điều kiện bình thường, lớp mạ crom cứng có thể kéo dài tuổi thọ chi tiết gấp 3-5 lần so với không mạ. Một số ứng dụng trong thủy lực có thể đạt tuổi thọ trên 10 năm.
Thông Tin Liên Hệ
Tên: Công ty TNHH Kỹ Thuật Kim Thành Lợi
Địa chỉ: 63 đường Bình Thành, phường Bình Hưng Hòa B, quận Bình Tân, TPHCM
Hotline: 0933 466 338
Email: kimthanhloivn.info@gmail.com
Website: https://ximacromcung.com
Xi mạ crom cứng đóng vai trò quan trọng trong ngành cơ khí, giúp bảo vệ và kéo dài tuổi thọ các chi tiết máy. Với khả năng chống mài mòn, chống ăn mòn và giảm ma sát vượt trội, xi mạ crom cứng được ứng dụng rộng rãi trong thủy lực, trục rulo, khuôn mẫu và dụng cụ cắt. Để đạt hiệu quả tối ưu, doanh nghiệp cần lựa chọn đơn vị cung cấp dịch vụ xi mạ có năng lực kỹ thuật và quy trình sản xuất đạt chuẩn công nghiệp.
Liên hệ Kim Thành Lợi ngay hôm nay để được tư vấn giải pháp xi mạ crom cứng phù hợp cho chi tiết máy của bạn. Với đội ngũ kỹ thuật giàu kinh nghiệm và cam kết chất lượng, chúng tôi đảm bảo sản phẩm đạt tiêu chuẩn kỹ thuật cao nhất.
Từ Khóa Liên Quan
Chủ Đề Liên Quan
Cung Cấp Ty Ben Thủy Lực Chất Lượng Cao – Uy Tín, Giá Tốt
Dịch Vụ Lắp Đặt Hệ Thống Xi Lanh Thủy Lực Tận Nơi Chuyên Nghiệp
Công Ty Xi Mạ Crom Uy Tín Tại TPHCM – Giải Pháp Xi Mạ Công Nghiệp


ĐÁNH GIÁ SẢN PHẨM