
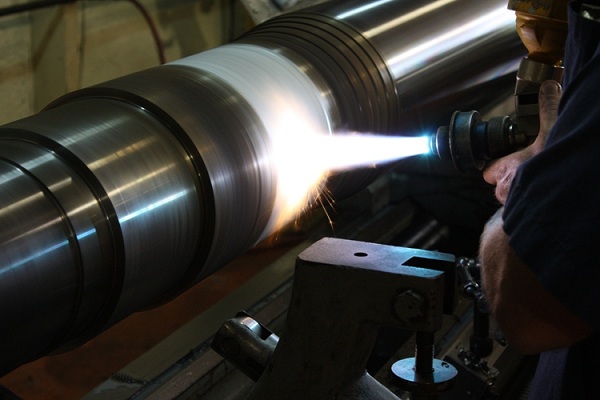
Bài viết này sẽ cung cấp cái nhìn chi tiết về những lỗi thường gặp khi mạ crom và cách khắc phục hiệu quả nhất nhằm giúp các kỹ sư và đơn vị gia công tối ưu hóa chất lượng sản phẩm, giảm thiểu tỷ lệ hàng lỗi.
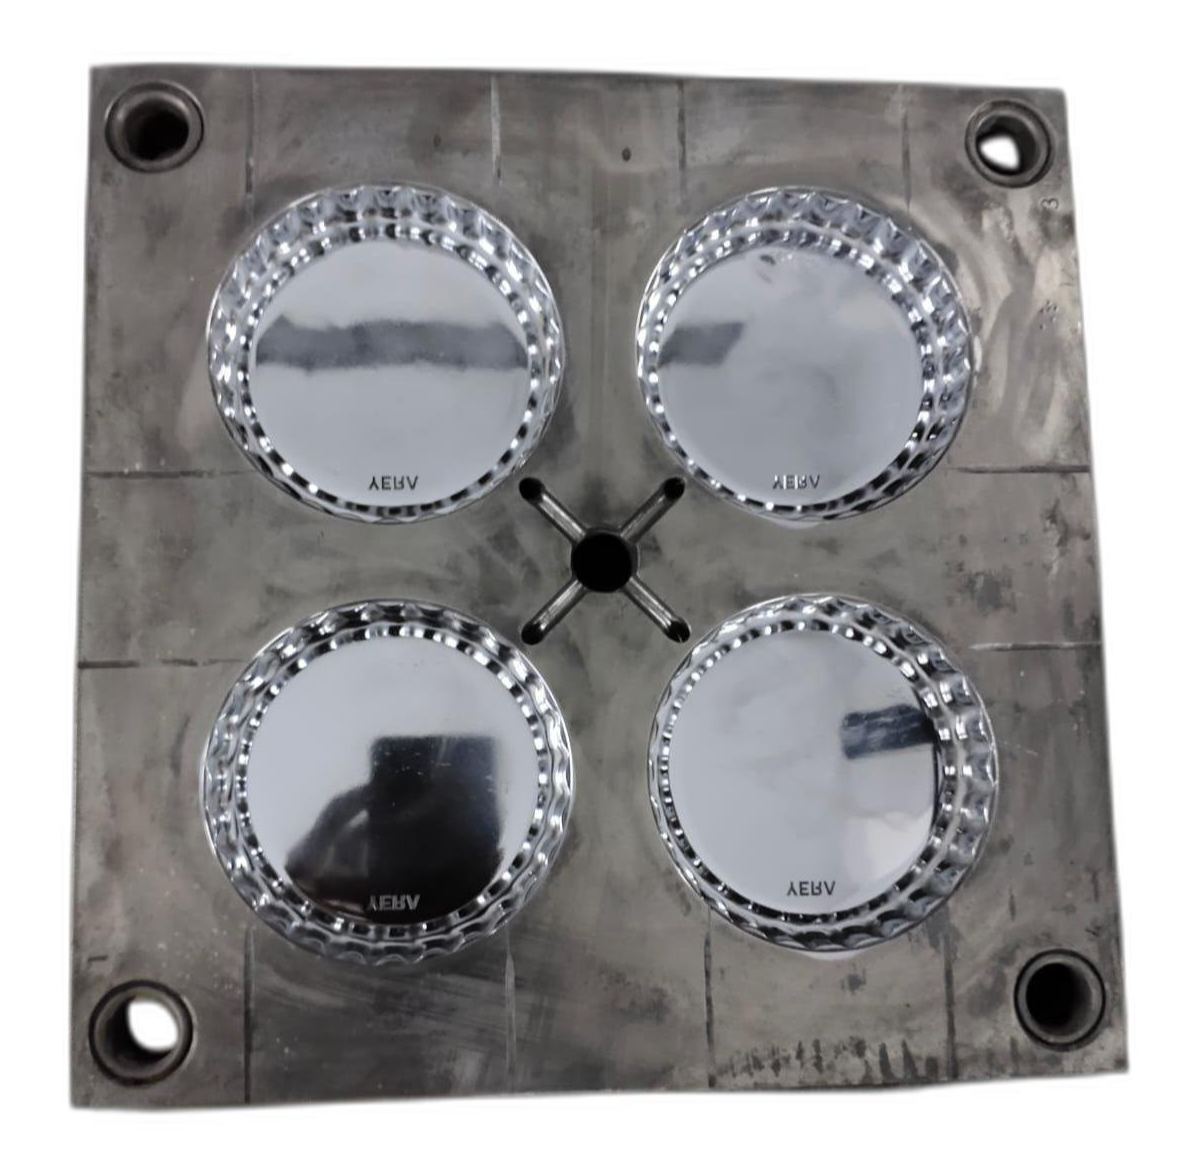
Việc thấu hiểu các khuyết tật bề mặt và nắm vững kỹ thuật điều chỉnh bể điện phân là chìa khóa quyết định chất lượng và độ bền bền bỉ của lớp mạ crôm trên các thiết bị cơ khí chính xác.
Các Khuyết Tật Bề Mặt Phổ Biến Trong Quy Trình Mạ Crom
Trong quá trình vận hành bể mạ, kỹ thuật viên thường phải đối mặt với các hiện tượng lỗi xuất hiện trên bề mặt chi tiết sau khi nhấc khỏi bể điện phân. Dưới đây là các tình trạng phổ biến nhất:

- Lớp mạ bị bong tróc, bám dính kém: Đây là một trong những lỗi nghiêm trọng nhất khiến màng mạ crom hoàn toàn mất đi lớp bảo vệ cơ học. Lớp crom không bám chặt vào phôi kim loại nền mà bị phồng rộp hoặc bong ra từng mảng lớn khi chịu tác động lực nhẹ.
- Bề mặt mạ bị rỗ, xuất hiện lỗ châm kim: Trên màng crom xuất hiện hàng loạt các lỗ nhỏ li ti như đầu kim hoặc các vết rỗ nông sâu không đều. Lỗi này không chỉ làm giảm tính thẩm mỹ mà còn tạo điều kiện cho hơi ẩm và hóa chất thâm nhập, gây ăn mòn lõi thép bên trong.
- Lớp mạ bị cháy, nhám hạt hoặc xuất hiện gai mịn: Tại các vùng rìa, góc cạnh hoặc đầu mút của chi tiết máy, lớp mạ thường có xu hướng dày lên bất thường, xù xì, tối màu hoặc mọc ra các hạt gai crom nhỏ bám cứng vào bề mặt.
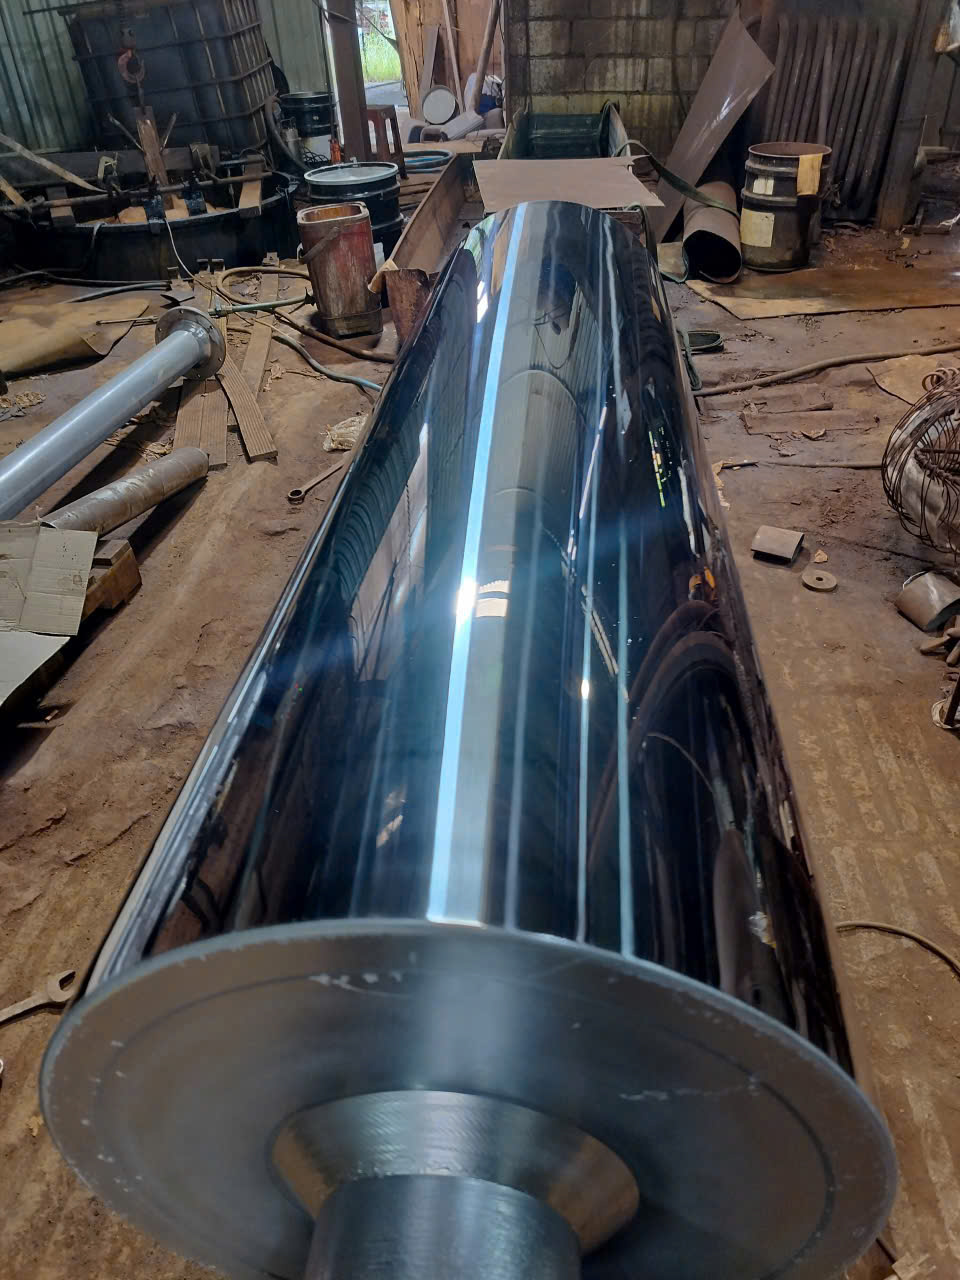
- Độ dày lớp mạ không đồng đều hoặc màng mạ bị mờ: Lớp crom phân bổ chỗ dày chỗ mỏng, không đạt dung sai cơ khí cho phép. Đồng thời, thay vì có màu sáng ánh xanh đặc trưng của crom cứng, màng mạ lại có màu xám đục, mờ mịt và thiếu độ bóng.
Nguyên Nhân Gốc Rễ Và Giải Pháp Xử Lý Kỹ Thuật Triệt Để
Để khắc phục thành công các sự cố trên, việc định vị chính xác nguyên nhân từ khâu xử lý nền, dòng điện cho đến hóa chất bể mạ là điều bắt buộc.
1. Nguyên Nhân Và Cách Khắc Phục Lỗi Bong Tróc
Nguyên nhân: Chủ yếu do công đoạn tiền xử lý bề mặt chưa sạch. Màng dầu mỡ bôi trơn, rỉ sét bám lại hoặc lớp màng oxit tự nhiên trên phôi thép chưa được hoạt hóa kỹ trước khi đưa vào bể mạ.
Cách khắc phục: Thắt chặt quy trình tẩy dầu mỡ bằng dung dịch kiềm nóng kết hợp tẩy điện hóa. Tăng cường bước hoạt hóa bề mặt bằng axit để tạo độ nhám vi mô tối ưu, giúp tăng cường lực liên kết cơ học giữa crom và kim loại nền.
2. Nguyên Nhân Và Cách Khắc Phục Lỗi Rỗ, Châm Kim
Nguyên nhân: Do các bong bóng khí hydro sinh ra trong quá trình điện phân bị giữ lại, bám dính trên bề mặt chi tiết và ngăn không cho ion crom đắp vào. Ngoài ra, việc bể mạ bị nhiễm tạp chất hữu cơ hoặc hạt bụi mịn cũng gây ra hiện tượng này.
Cách khắc phục: Bổ sung chất chống rỗ (chất làm giảm áp suất bề mặt) vào bể mạ để bóng khí hydro dễ dàng thoát ra và nổi lên trên. Định kỳ lọc tuần hoàn dung dịch mạ bằng lõi lọc carbon để loại bỏ tạp chất lơ lửng.
3. Nguyên Nhân Và Cách Khắc Phục Lỗi Cháy, Gai Lớp Mạ
Nguyên nhân: Do mật độ dòng điện cực được thiết lập quá cao vượt mức giới hạn, tập trung chủ yếu vào các vùng biên có mật độ đường sức điện trường dày đặc.
Cách khắc phục: Điều chỉnh giảm mật độ dòng điện xuống mức tối ưu phù hợp với diện tích bề mặt phôi. Sử dụng các tấm gá chặn dòng (shielding) hoặc catot phụ tại các góc nhọn để phân bổ đều dòng điện, ngăn chặn hiện tượng tập trung điện tích gây cháy mạ.
4. Nguyên Nhân Và Cách Khắc Phục Lỗi Mờ Mạ, Lệch Độ Dày
Nguyên nhân: Nhiệt độ bể mạ quá thấp hoặc tỷ lệ giữa axit cromic và axit sulfuric bị mất cân bằng. Ngoài ra, cách bố trí hệ thống anot không song song với chi tiết mạ cũng gây lệch độ dày.
Cách khắc phục: Lắp đặt hệ thống cảm biến và gia nhiệt tự động để giữ nhiệt độ bể ổn định ở mức 50 - 55 độ C. Phân tích hóa nghiệm định kỳ để bổ sung kịp thời nồng độ các chất. Điều chỉnh khoảng cách và hình dáng anot mô phỏng theo biên dạng của phôi gia công để đường đi của dòng điện đồng đều nhất.
THÔNG TIN DOANH NGHIỆP: KIM THÀNH LỢI
Tên đơn vị: CÔNG TY TNHH KỸ THUẬT KIM THÀNH LỢI
Địa chỉ xưởng: 63 đường Bình Thành, phường Bình Hưng Hòa B, quận Bình Tân, TP.HCM
Hotline hỗ trợ: 0933.466.338
Email báo giá: kimthanhloivn.info@gmail.com
Website chính thức: ximacromcung.com
Qua bài viết Kim Thành Lợi vừa chia sẻ, hy vọng bạn đọc đã nắm rõ những lỗi thường gặp khi mạ crom? Cách khắc phục sao cho đạt hiệu quả kỹ thuật tối ưu nhất. Việc thấu hiểu các biến số trong bể điện phân không chỉ giúp nâng cao chất lượng thành phẩm mà còn khẳng định năng lực kỹ thuật của đơn vị gia công trên thị trường cơ khí chính xác.
.png&description=Tìm hiểu những lỗi thường gặp khi mạ crom và cách khắc phục triệt để trong quy trình gia công cơ khí. Bí quyết tối ưu chất lượng bề mặt tại Xi Mạ Crôm Cứng.&)
ĐÁNH GIÁ SẢN PHẨM